技术知识
晶间腐蚀试验怎么做才有意义:从取样位置到结果判读
不锈钢晶间腐蚀试验不是把试样放进酸里就结束。本文从敏化机理、焊接件取样、ASTM A262与ISO 3651-2的适用边界,到结果判读和工厂质量闭环,讲清试验怎样真正回答工程问题。
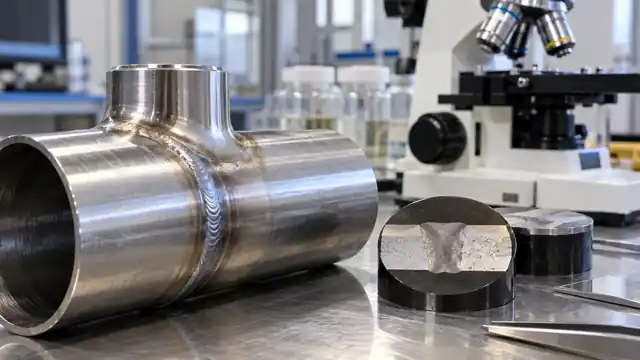
晶间腐蚀试验怎么做才有意义:从取样位置到结果判读
不锈钢出现晶间腐蚀时,最麻烦的一点是:表面可能没有大面积锈蚀,晶粒本身也未必严重溶解,但晶界已经成为优先腐蚀通道。 对焊接管、焊接管件和经历高温工序的零件来说,这类风险不能只靠外观、光谱牌号或常规尺寸检验发现。
工厂里经常会把问题简化成一句话:“做个晶间腐蚀试验。”真正决定试验有没有意义的,却不是有没有把样品送进实验室,而是三个问题:取哪里、按什么方法做、试验结果究竟能证明什么。
一、晶间腐蚀试验到底在找什么?
奥氏体不锈钢在某些不利热历史下,晶界附近可能发生铬碳化物析出,使相邻区域形成相对贫铬带。这种状态通常称为敏化。当材料随后进入能够引起晶间攻击的腐蚀环境,腐蚀就可能沿晶界优先发展。
Nickel Institute 的技术资料指出,敏化程度与温度—时间历史以及材料碳含量有关;这也是304L、316L等低碳牌号,以及321、347等稳定化牌号被开发和使用的重要原因之一。
但这里必须分清:“发生过敏化”与“在实际介质里一定发生晶间腐蚀”不是同一句话。 腐蚀仍然需要环境条件。因此实验室方法通常是在规定条件下评价材料对晶间攻击的敏感性,而不是模拟世界上所有使用环境。
二、同一个焊接件,取样位置不同,答案可能完全不同
对焊接产品来说,最值得警惕的是“试验合格,但样取错了”。
焊接接头从空间上至少可以分为母材、热影响区和焊缝金属。焊接热循环对它们的影响完全不同。如果现场失效集中在焊缝两侧,而送检时只从远离焊缝的位置截一块母材,即使结果很好,也只能说明那块母材在该试验条件下表现良好。
因此制定取样方案时,建议先从问题反推:
- 验证原材料批次,就让试样代表原材料;
- 验证焊接工艺,就必须让焊缝和热影响区进入评价范围;
- 验证某次热处理,就应从经历该热历史的成品或代表件取样;
- 调查失效,则应同时保留失效区、邻近区和未失效对照区。
试样代表性比“多做几个样”更重要。
三、ASTM A262不是一个单一的“泡酸试验”
截至2026年9月,ASTM官网列出的活动版本为 ASTM A262-15(2021)。它是一组用于检测奥氏体不锈钢晶间攻击敏感性的标准实践,而不是只有一种固定溶液和一个统一判据。
其中包含草酸浸蚀筛查,以及不同热酸体系下的评价方法。ASTM自己也特别提醒:这些试验中是否出现晶间攻击,不一定代表材料在其他腐蚀环境中的表现,也不能据此预测均匀腐蚀、点蚀或应力腐蚀开裂能力。
这句话对质量人员非常重要。报告上写“ASTM A262合格”,最好继续追问:
具体采用哪一个Practice?试样状态是什么?验收判据来自哪里?
否则“合格”两个字的信息量其实很低。
四、ISO 3651-2目前处在什么状态?
ISO官网目前仍将 ISO 3651-2:1998 列为已发布且现行的国际标准,用于铁素体、奥氏体和铁素体—奥氏体(双相)不锈钢在含硫酸介质中的晶间腐蚀试验。
同时需要注意一个最新变化:ISO已经启动该标准的新一轮修订,ISO/CD 3651-2 在2026年进入委员会草案阶段,计划替代1998版,但截至本文发布时它仍然是“under development”,不能把草案当成已经正式取代现行标准的新版本。
另外,ISO 21610:2009 在2025年再次确认有效,它规定了奥氏体不锈钢晶间腐蚀敏感性的加速试验方法,并明确适用于包括焊接接头、熔敷金属和焊缝金属在内的多种产品形态。
这也是做标准核验时很典型的场景:不能只搜索到一个“2026版”标题就直接写进检验规范,必须继续确认它究竟是正式发布标准,还是CD、DIS等开发阶段文件。
五、如何选择试验方法?先别从实验室现有设备出发
最常见的倒置逻辑是:“实验室有这套设备,所以我们就做这个方法。”
正确顺序应该是:产品标准或合同要求 → 材料牌号和交货状态 → 要验证的风险 → 试样位置 → 标准规定的方法与判据。
ASTM A262中的草酸浸蚀可以用于快速筛查特定材料的组织状态,从而决定某些试样是否还需要进入更耗时的热酸腐蚀试验;其他方法则可能通过失重、腐蚀速率或腐蚀后弯曲观察等方式进行评价。
这意味着检验报告不能只保留一个“OK”。至少应该能够追溯:标准版本、Practice/方法、试样来源、是否经过敏化处理或规定热处理、试验介质、时间温度条件、评价方式和最终判定。
六、低碳304L、316L是不是就不用做晶间腐蚀试验?
也不能这样理解。
低碳设计显著降低了正常焊接过程中形成铬碳化物敏化的风险,这是L级材料的重要价值。但Nickel Institute的制造指南同时指出,即使是低碳牌号,如果长期暴露在不利的敏化温度范围,也仍可能出现敏化问题。
所以“材料是304L”不能替代工艺控制,更不能自动替代合同要求的腐蚀试验。
对于321、347等稳定化奥氏体钢,Ti或Nb通过优先结合碳来降低铬被碳化物消耗的风险,但实际性能同样与热处理历史有关。材料牌号解决的是冶金设计问题,试验解决的是“当前这批材料/这个工艺状态是否满足指定评价”的问题,两者不能互相替代。
七、工厂里怎样把晶间腐蚀试验做成质量闭环?
我更建议把它从“实验室单项检测”变成一个制造过程闭环。
首先,在图纸、合同或检验计划阶段确认是否有晶间腐蚀要求,明确采用哪个标准、哪个版本和哪种方法。其次,在工艺阶段记录材料炉批、焊接热输入相关参数、固溶或其他热处理状态,使异常结果能够追溯到真实制造历史。
然后才是取样。对于焊接管件,新工艺验证、参数大幅调整或异常调查时,应有意识地覆盖焊缝和热影响区,而不是只截最方便加工的地方。
最后,检测异常不要只做“复测一次”。应把结果与材料化学成分、焊接工艺、热处理记录、金相组织和失效位置结合起来判断。如果第二块样品换了位置就从不合格变成合格,这本身就已经是重要线索。
八、最容易犯的三个判断错误
第一,晶间腐蚀试验合格 ≠ 所有耐腐蚀性能合格。 ASTM A262已经明确说明,它不能作为点蚀、均匀腐蚀或应力腐蚀性能的通用预测工具。
第二,母材合格 ≠ 焊接接头一定合格。 焊接热影响区经历了母材没有经历的热循环。
第三,酸洗钝化不能把已经发生的敏化组织“洗回去”。 酸洗钝化主要解决表面氧化皮、污染和表面状态;敏化属于材料微观组织和元素分布问题。两类问题必须分开管理。
总结
晶间腐蚀试验真正有价值的地方,不是得到一张写着“合格”的报告,而是回答一个明确的工程问题:
哪一种材料,在什么制造和热历史状态下,哪个位置,对规定的晶间腐蚀评价是否满足要求?
把这句话想清楚,取样位置、标准版本、试验方法和结果判读才会自然连成一条线。
对于不锈钢焊接产品,尤其不要让“送了一块母材去检测”替代“验证焊接接头”。质量检验的核心从来不是完成一个项目,而是让试验对象真正代表你准备交付的产品。
参考资料
- ASTM A262-15(2021), Standard Practices for Detecting Susceptibility to Intergranular Attack in Austenitic Stainless Steels.
- ISO 3651-2:1998, Determination of resistance to intergranular corrosion of stainless steels — Part 2,2026年仍为已发布现行版本,修订项目ISO/CD 3651-2正在开发。
- ISO 21610:2009, Corrosion of metals and alloys — Accelerated corrosion test for intergranular corrosion susceptibility of austenitic stainless steels,2025年确认继续有效。
- Nickel Institute, Practical Guidelines for the Fabrication of Austenitic Stainless Steels.