工艺研发
为什么不锈钢焊缝比母材更容易生锈?
从焊接热着色、贫铬层、背面保护、机械处理与酸洗钝化等角度,解释不锈钢焊缝为何常成为腐蚀首先出现的位置,并给出现场排查与改善思路。
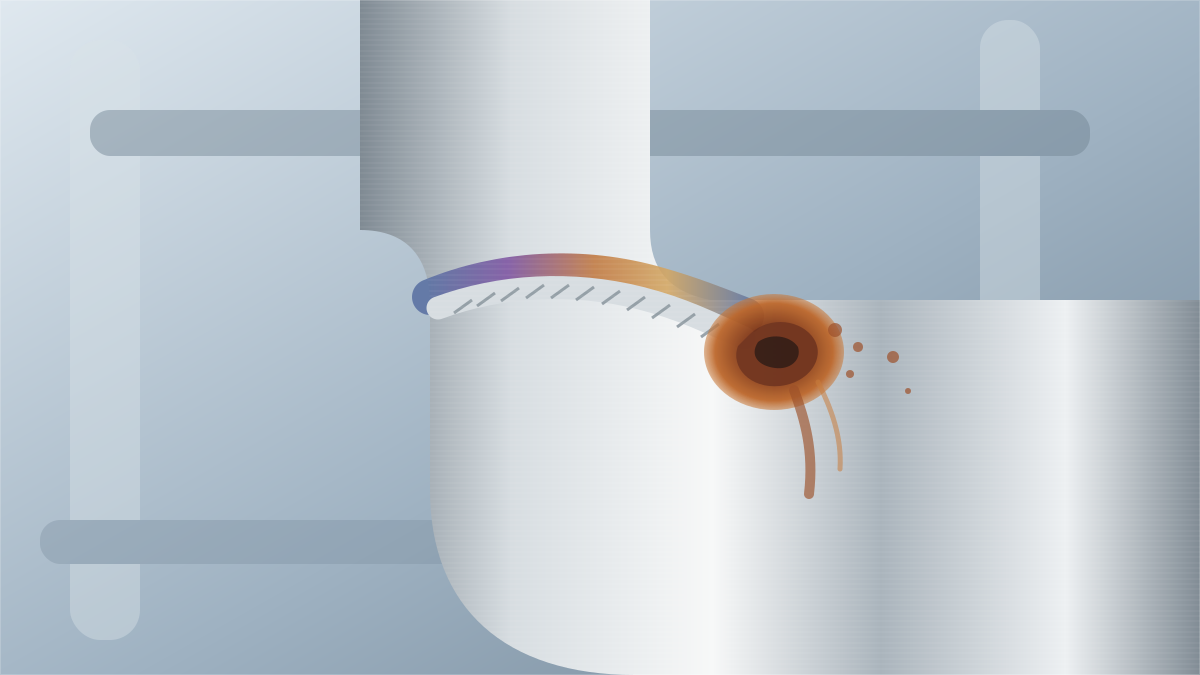
在不锈钢管道、管件和容器的现场质量问题中,经常会出现一种看似矛盾的现象:母材表面长期正常,焊缝及焊缝两侧却先出现黄褐色锈斑、点状腐蚀,甚至沿着焊缝形成连续腐蚀带。
这并不意味着“不锈钢焊完就变成普通钢了”,而是说明焊接过程改变了表面状态。对于依靠表面钝化膜获得耐蚀性的奥氏体不锈钢来说,焊接后的氧化、贫铬、污染和表面处理方式,往往比“焊缝亮不亮”更值得关注。
一、真正的问题往往不是焊缝本身,而是焊接后的表面状态
304、316L 等不锈钢能够耐腐蚀,关键并不是它永远不会氧化,而是其表面能够形成一层很薄、连续且稳定的富铬钝化膜。
焊接时,焊缝及热影响区经历高温。如果高温金属与空气中的氧接触,就会形成从浅黄色、棕色、蓝色到灰黑色不等的热着色,也就是现场常说的焊斑、氧化色。
问题在于,这层颜色并不只是外观变化。
在形成高温氧化膜的过程中,铬会参与氧化并向表面迁移,使氧化层下方出现铬含量相对降低的薄层。TWI 和 Nickel Institute 的技术资料都指出,焊接热着色及其下方的贫铬区域会降低不锈钢局部耐蚀性,尤其会增加点蚀和缝隙腐蚀的敏感性。
因此,同样是 304 或 316L,母材原始表面可能具有良好的钝化状态,而焊缝附近如果仍保留严重热着色和贫铬层,实际耐蚀状态就已经不一样了。
二、为什么焊缝背面尤其容易出问题?
管道环焊、纵焊或薄壁不锈钢管件焊接时,正面通常有保护气体,但焊根背面的保护经常容易被忽视。
如果焊根附近氧含量较高,会出现明显的根部氧化。轻微时表现为黄色、蓝色,严重时会形成灰黑色甚至粗糙的“糖化”氧化层。
这类表面有几个风险:
- 氧化皮本身的保护能力并不好;
- 氧化层下方存在耐蚀性下降的表层;
- 粗糙表面更容易滞留水分、氯离子和沉积物;
- 管道内部往往又是长期接触水介质的一侧。
所以,对于输水管道、食品设备和对内表面耐蚀性要求较高的部件,仅仅观察外焊缝漂亮并不能代表焊接质量已经完整受控。焊根保护、内部热着色程度以及焊后处理同样重要。
三、“把焊缝抛亮”为什么不等于恢复耐腐蚀性?
这是现场最容易出现的认识误区之一。
焊接完成后,使用百叶片、砂带、钢丝刷或抛光轮进行机械处理,可以快速去除明显颜色,使焊缝看起来发亮。但“看起来亮”和“表面耐蚀状态恢复”不是同一个概念。
机械处理主要解决的是外观、凸起、粗糙度和部分表面氧化物。处理深度、均匀性以及是否真正去除了热影响区域的贫铬表层,并不能仅靠肉眼判断。
特别是简单的钢丝刷处理,可能只把表面的氧化色刷浅,却没有有效去除下面受影响的金属层。TWI 的资料也特别指出,刷磨等方法通常不如酸洗有效,因为它们未必能够充分去除贫铬层。
此外,如果机械工具曾加工过碳钢,还可能把游离铁污染带到不锈钢表面。后续遇水后首先出现的“锈点”,有时并不是不锈钢基体已经严重腐蚀,而是表面铁污染先发生了锈蚀。
因此:
光亮度不能作为不锈钢耐腐蚀性的直接判据。
四、酸洗、钝化和酸洗钝化到底分别解决什么问题?
现场经常把酸洗和钝化混为一谈,但两者解决的问题并不完全相同。
| 处理方式 | 主要作用 | 对焊接热着色/贫铬层的作用 |
|---|---|---|
| 机械打磨/抛光 | 去除凸起、改善表面粗糙度和外观 | 取决于实际去除深度,不能只看亮度判断 |
| 酸洗 | 去除氧化皮,并溶解一层受影响的金属表面 | 对去除焊接氧化和贫铬表层非常关键 |
| 钝化 | 清除游离铁等污染,并促进形成良好钝化状态 | 不是专门用于去除严重热着色和贫铬层 |
| 酸洗后钝化 | 先清除受损表层,再获得洁净、稳定的表面状态 | 适用于需要较高耐蚀可靠性的场合 |
Nickel Institute 对酸洗和钝化的区分非常明确:酸洗会去除高温氧化皮以及邻近的低铬金属层;而钝化更侧重去除游离铁等污染并改善表面钝化状态。
这也是为什么对于明显焊接热着色,仅仅做一次“钝化液擦拭”未必能代替完整的酸洗处理。
五、焊缝生锈时,现场应该按什么顺序排查?
遇到焊缝锈蚀,不建议第一反应就是“材料不合格”。更有效的方法是按腐蚀位置和工艺链逐步排查。
1. 先看腐蚀位置
如果锈蚀高度集中在焊缝及两侧热影响区,而远离焊缝的母材正常,应优先检查焊接氧化和焊后表面处理。
如果整根管子随机出现点状红锈,则还要检查碳钢工具污染、储运环境、切割粉尘、包装污染等问题。
2. 看焊根和焊缝颜色
明显的蓝色、紫色、灰黑色热着色通常说明氧化程度较高。尤其是管内焊根,应检查背面保护气体是否充分、保护时间是否足够,以及管内是否存在漏气或空气置换不彻底的问题。
3. 核查机械处理工具
确认砂轮片、钢丝刷、抛光材料是否专用于不锈钢,避免与碳钢共用。
4. 核查酸洗钝化工艺
不仅要问“有没有做”,还要确认:
- 焊缝热着色是否真正去除;
- 酸洗处理是否覆盖焊缝及热影响区;
- 清洗是否彻底;
- 表面是否存在残留药剂;
- 后续搬运过程中是否再次发生铁污染。
5. 再回头检查材料和服役介质
如果工艺表面状态正常,仍然出现局部腐蚀,再进一步结合材料牌号、氯离子、温度、沉积物、缝隙结构以及不同金属接触等因素分析。
六、焊接工艺怎样从源头降低腐蚀风险?
最有效的办法并不是“焊完以后拼命补救”,而是在焊接阶段尽量减少严重氧化。
对于薄壁不锈钢管道,可以重点控制以下几项:
- 保证焊接保护气体覆盖稳定;
- 管内焊根需要可靠的背面气体保护;
- 焊前确认管内空气已经充分置换;
- 避免保护气体提前停止;
- 控制热输入,减少不必要的高温停留;
- 焊后根据使用环境选择合适的机械处理、酸洗和钝化工艺;
- 不锈钢加工工具与碳钢工具分开管理。
其中一个很重要的原则是:焊接保护越好,后续表面处理的难度越低。
如果焊根已经形成严重的黑色厚氧化皮,后续处理成本、表面损伤和质量波动都会明显增加。
七、不要把“焊缝腐蚀”简单归因于一个因素
不锈钢焊缝先发生腐蚀,可能同时受到热着色、贫铬层、焊根保护不足、表面粗糙、铁污染、清洗残留和服役介质等因素影响。
但在实际质量分析中,有一个非常实用的判断思路:
如果腐蚀形貌沿着焊缝或热影响区高度集中,就应该首先检查焊接后的表面状态,而不是只盯着材料牌号。
材料决定了耐腐蚀性能的基础,而加工和表面处理决定了这种性能能否真正保留下来。
因此,对不锈钢焊接件来说,判断质量不能只看“焊牢没有”“焊缝亮不亮”,还应该关注保护气体、热着色、污染控制以及焊后的表面恢复过程。
参考资料
- TWI:Avoiding heat-tint during welding of stainless steels
- TWI:Removing heat-tint from stainless steels
- Nickel Institute:Pickling and Passivating Stainless Steel
- Nickel Institute:Practical Guidelines for the Fabrication of Austenitic Stainless Steels