技术知识
不锈钢管粗糙度怎么测才靠谱:Ra、Rz、测量方向与内壁验收
同一根不锈钢管,换一个方向、位置或测量条件,粗糙度结果就可能变化。本文从Ra、Rz的工程含义出发,讲清抛光管内外壁粗糙度如何测、如何写进工艺卡和检验规范。
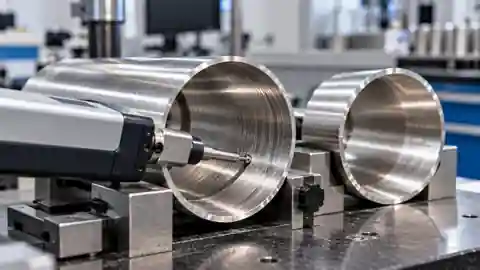
不锈钢管粗糙度怎么测才靠谱:Ra、Rz、测量方向与内壁验收
客户说“内壁要做到 Ra 0.4”,生产现场最容易把它理解成一个简单数字:抛光后拿粗糙度仪测一下,小于 0.4 μm 就算完成。
真正做过抛光管检验就会发现,事情没有这么简单。同一根管,在母材区、焊缝区测;沿轴向、沿圆周方向测;甚至换一个测量位置,结果都可能不同。粗糙度不是材料的固定属性,而是表面形貌、测量方向、滤波和评价条件共同得到的测量结果。
这也是为什么只在检验报告上写一个“Ra=0.32 μm”,往往不足以证明整根管的内壁状态。
一、先把一个常见误区纠正:Ra不是“最大划痕深度”
ISO 21920-2:2021规定了用轮廓法评价表面纹理时的术语、定义和参数。现在仍有人习惯引用ISO 4287,但ISO官网已经把ISO 4287:1997列为撤销标准,当前轮廓参数体系应关注ISO 21920系列。
Ra可以理解为评价范围内轮廓偏差绝对值的算术平均水平。它适合描述总体粗糙程度,但“平均”也意味着一个重要限制:少量很深的沟槽或尖锐峰值可能被大量较平缓的轮廓平均掉。
因此,两块表面完全可能具有相近Ra,却有明显不同的加工纹路和局部峰谷。
这就是Rz等参数存在的意义之一。工程上如果特别担心深划伤、尖峰、密封面或卫生级表面的局部缺陷,仅靠Ra通常不够。参数怎么组合,应根据产品功能、客户规范和适用标准确定,而不是把Ra当成万能指标。
二、测量方向为什么能让结果差很多?
抛光、砂带磨削、拉丝都会形成明显的加工纹理方向。
假设一根管内壁沿轴向抛光,表面主要沟槽也沿轴向延伸。如果触针同样沿轴向走,它可能长期“顺着沟槽走”,上下起伏较小;如果触针横跨这些沟槽,测到的峰谷变化通常更明显。
所以现场出现这种情况并不奇怪:
- 同一位置轴向测量Ra较小;
- 转90°后测量Ra变大;
- 两个结果都可能是真实的。
真正的问题是:图纸、工艺卡和检验规范有没有规定测量方向?
如果供需双方一个顺纹测、一个横纹测,即使产品完全没变,也可能产生验收争议。
ISO 21920-3:2021专门规定轮廓表面纹理的完整规范操作。它提醒我们的核心不是背某个默认长度,而是:粗糙度要求必须和规定的评价方法配套。ISO官网目前显示21920-3:2021仍为已发布标准,同时第二版委员会草案正在修订中,因此工厂文件不应把尚未正式发布的草案当成现行标准。
三、不锈钢焊管最容易漏掉的是“焊缝区”
对无缝管来说,内壁不同圆周位置仍可能有差异;对于焊管,问题更明显。
一根经过内外抛光的不锈钢焊管,至少存在两类表面:
母材区——原始钢带经过成形、焊接、后续处理形成的表面;
焊缝及其邻近区——经历熔化、凝固、焊缝整平或内焊道处理,再经过抛光。
如果焊缝余高没有处理好,或者内焊道打磨时留下局部沟槽,只在远离焊缝的位置测三个点,很容易得到漂亮的平均值,却没有测到真正的风险点。
所以对卫生级、流体输送或客户明确要求内壁质量的焊管,我更建议把“测几个点”升级成“按区域测点”:母材区至少若干点,焊缝/焊缝邻近区单独布点,并保留最大值,而不是只报一个总平均值。
四、为什么不同粗糙度仪测出来也可能不一样?
触针式粗糙度仪看似简单:探针划过表面,仪器输出Ra、Rz。但实际结果还受探针几何、滤波、取样/评价长度、仪器状态以及工件支撑稳定性影响。
尤其是薄壁小口径管内壁,测量条件比平板困难得多:
- 探头是否真正贴在被测表面;
- 管子是否固定,测量时有没有晃动;
- 探针运动方向是否与规定一致;
- 小口径内壁的曲率是否适合当前探头和测量附件;
- 仪器是否经过校准或用标准样块进行日常确认。
如果这些条件不统一,“A仪器0.35、B仪器0.48”不能第一时间归因于产品变化,应先核对测量系统。
五、粗糙度越小,耐腐蚀性就一定越好吗?
不能这样简单下结论。
表面状态确实会影响污染物沉积、清洁性和局部腐蚀条件。worldstainless的腐蚀资料在环境选材/设计因素中也把表面粗糙度作为影响因素之一,并对更低粗糙度表面给予更有利的评价。
但耐腐蚀性绝不是Ra一个数字决定的。材质牌号、钝化状态、游离铁污染、焊接热变色、氯离子环境、缝隙结构都会共同作用。
例如,一根表面抛得很亮、Ra也很低的304管,如果焊缝附近仍残留严重热变色或碳钢污染,它的实际耐蚀状态未必优于经过正确酸洗钝化、表面没有污染但视觉亮度较低的管。
所以应坚持一个原则:光亮度≠粗糙度,粗糙度≠耐蚀性,Ra更不能替代完整的表面质量评价。
六、工厂应该怎样建立可执行的粗糙度检验规则?
如果要把粗糙度真正用于质量控制,我建议工艺文件至少固定六件事:被测区域、测量方向、评价参数、测量条件、测点数量和判定规则。
例如,不要只写:
内壁粗糙度 Ra≤0.4 μm。
更有工程意义的写法应该接近:明确产品规格和被测区域;规定焊缝区与母材区是否分别测量;规定测量方向;指定适用的表面纹理标准和仪器条件;规定每支或每批的测点数量;规定单点上限还是平均值判定;记录最大值及异常位置。
这样做的价值不是让检验表变复杂,而是让生产人员知道该优化哪里。当粗糙度突然升高时,可以继续倒查砂带粒度和寿命、抛光压力、进给速度、焊缝整平状态、管内清洁度,而不是简单地“再抛一遍”。
七、2026年需要注意的标准变化
截至本文发布时,ISO官网显示ISO 21920-2:2021和ISO 21920-3:2021仍为已发布版本,但两者均已经进入修订流程;第二版目前还是委员会草案,尚不能作为已经正式替代2021版的新标准。
这件事对工厂文件管理很有启发:**标准号不能只在SOP里写一次就永远不管。**粗糙度检测涉及图纸、客户协议、仪器设置和检验记录,一旦引用体系更新,技术质量部门应该评估旧文件中的ISO 4287、ISO 4288等引用是否需要更新,而不是等客户审核时才发现。
结语
粗糙度检验真正难的不是按下仪器的“测量”键,而是保证今天、明天、供应商和客户测到的是同一件事。
对于不锈钢抛光管,一个Ra数值只能回答“这一次、这个位置、按这套条件测到了多少”,不能天然代表整根管的全部表面。
把测量位置、方向、参数、评价条件和焊缝区域一起纳入工艺控制后,粗糙度才会从一个容易争议的数字,变成真正能指导抛光工艺、供应商验收和质量追溯的数据。