技术知识
不锈钢管端为什么必须去毛刺:切断、倒角与密封圈划伤的全过程控制
切管后看似微小的毛刺,可能划伤密封圈、阻碍插入或污染管路。结合压接管件的装配要求,建立从切断到复检的管端质量控制方法。
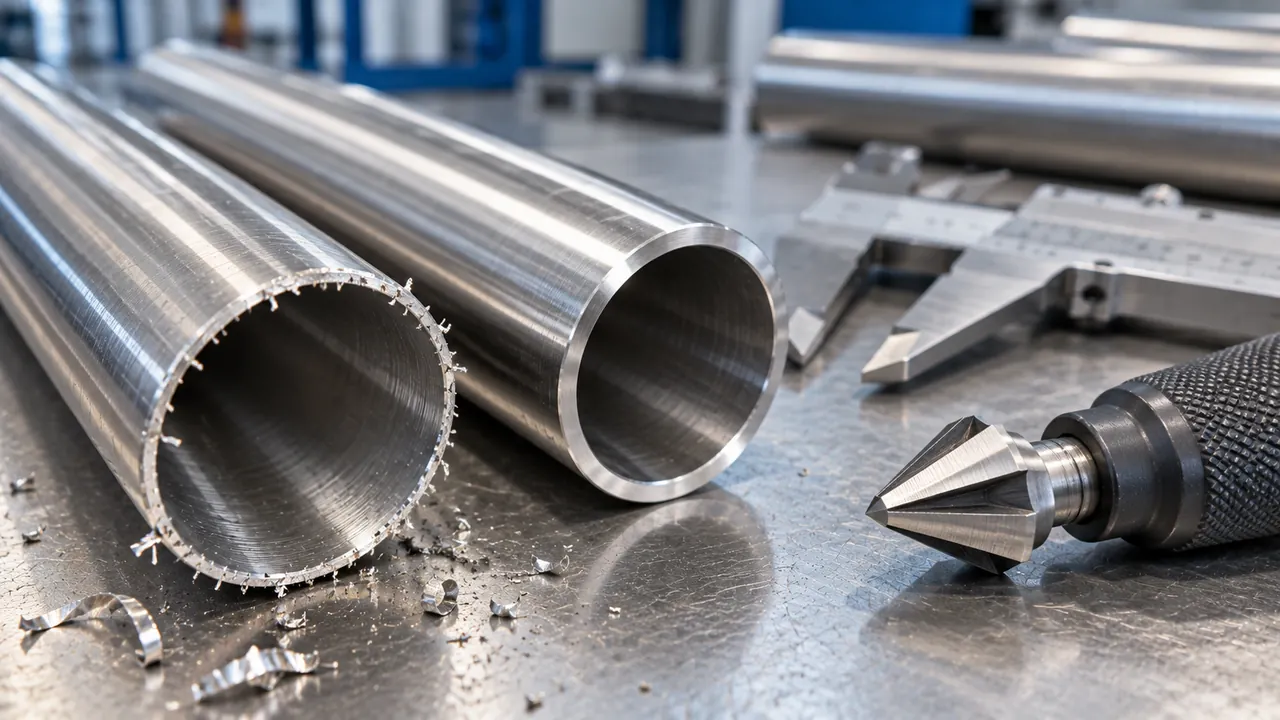
同样一批薄壁不锈钢管,材质、壁厚、水压试验都合格,为什么装进卡压管件后仍会出现密封圈划伤,甚至安装时推不到底?问题有时不在橡胶配方,而在管端那一圈不起眼的毛刺。
去毛刺不是为了让端口好看,而是为了保证装配路径安全、密封面完整和流道清洁。 一根管子切得很平,不代表它没有锐边;一圈倒角做得很亮,也不代表尺寸就正确。
一、毛刺是怎么产生的?
管端缺陷与切断方式密切相关。滚轮式切管器主要通过局部挤压使管壁分离,刀轮磨损或进给过快时,管口可能产生向内翻卷的材料;锯切则更容易在切口内外侧留下锯齿状毛刺。激光切割、冲切和机械下料也可能留下不同形态的熔渣、翻边或尖角,不能用同一种去毛刺参数处理全部工艺。
对薄壁管尤其要警惕“毛刺很小,影响不大”的判断。金属锐边与弹性体接触时,接触面积小,局部应力集中;管端在插入管件的过程中又会沿密封圈表面滑动,因而可能形成切口或刮伤。
二、管端缺陷会沿三条路径影响质量
第一条是密封件损伤。 外侧锐边、残留切屑或局部翻边,可能在插管时刮擦密封圈。装配完成后,伤口被管件遮住,短时间试压也不一定能识别所有潜在问题。因此,不能把最终试压合格等同于管端加工合格。
第二条是装配不到位。 管端倾斜、椭圆、局部压扁或外径毛刺,会增加插入阻力。操作者可能误以为已经到底,实际插入深度不足;如果继续压接,就可能形成不稳定连接。插入深度标记应在压接前确认,而不是压完后再凭经验判断。
第三条是系统污染。 内毛刺或游离金属屑可能随介质进入阀门、过滤器和调节机构,划伤软密封面或堵塞小孔。即使接头本身没有漏水,也可能把制造缺陷转移到下游设备。
三、去毛刺、倒角、修圆不是一回事
去毛刺的目标是去掉切断产生的多余材料;倒角是按设计形成连续、可导入的边缘;修圆则针对切断或夹持造成的局部椭圆、压扁。三者可能在同一工位完成,但检验项目不能混为一谈。
对于卡压式不锈钢管件,重点应放在内外口无锐边、导入边连续、管端不变形、插入区域表面不被二次划伤。过度倒角同样有风险:如果把薄壁管端削得过薄,可能改变有效壁厚、端部强度或与管件的配合状态。不能简单规定“倒角越大越安全”。
不同品牌、系列和规格的导入边尺寸并不通用。具体角度、宽度和允许毛刺高度,应以适用产品标准、连接系统安装说明及经验证的工艺图纸为准;没有依据时,不应自行把某个经验数字写成行业统一限值。
四、把四道动作变成四个质量关口
切断: 首件确认端面与轴线的垂直状态,观察管口是否被压扁,检查刀轮、锯片和夹具磨损。对于批量生产,换刀、换规格、设备调整后要重新做首件。
去毛刺: 使用适合管径与壁厚的内外去毛刺工具,控制接触时间与进给,避免单侧切削过量。检验时在充足照明下旋转观察整个圆周,不能只检查正面容易看见的一段。
清洁: 去毛刺后及时清除金属屑和残留颗粒,防止切屑再次附着在管内壁或密封区域。清洁方法还需兼顾不锈钢表面与密封材料的相容性,不应随意使用含油或可能污染系统的介质。
复检: 核对外径、圆度、端面状态、插入深度标记及密封接触区划痕。检验结果与设备、刀具、批次关联,才能在出现异常时追溯到具体工序。
五、检验标准应该怎样落地?
“手摸不扎手”只能作为辅助感官判断,不能替代尺寸和外观标准。建议把管端验收拆成两层:第一层是必须满足的功能要求,例如无游离毛刺、无可见锐边、无妨碍插入的变形;第二层是通过试装、截面测量及密封件拆检确定的过程控制限值,例如允许倒角范围、端面偏斜和圆度要求。
制定限值时,可选取同一规格的代表性样管,比较不同刀具状态与去毛刺参数。记录加工前后尺寸、插入力、是否刮伤密封圈及装配深度,再结合耐压、循环或其他适用验证项目筛选工艺窗口。样本试验得到的是本产品的工艺能力,不应未经验证推广为所有管件的标准。
现场出现渗漏时,先保留原始密封圈及管端,不要立即打磨掉证据。观察划痕是否与插入方向一致、是否有金属屑嵌入,再对照端口照片、刀具寿命、同批次首件和装配记录。若密封圈只有单侧连续切痕,应重点检查局部翻边和插入偏斜;若伴随插入阻力异常,则应同步测量圆度与外径。
六、给生产现场的一个改进建议
把“切断完成”改成“管端处理完成”后才能流转到装配工序:工艺卡中单独列出内外去毛刺、清洁和首件复检;对高频换规格的生产线,设置专用限位工具和样板,减少不同操作员对倒角深浅的主观差异。
真正稳定的密封不是最后一道水压试验“筛”出来的,而是从切口形成的那一刻开始,通过每一个可测量的工序细节制造出来的。
资料参考:
- Viega:Sanpress Inox 不锈钢压接系统安装步骤,明确切断、去毛刺、清洁及插入深度标记的顺序。
- Swagelok:Tube Fitter’s Manual(MS-13-03),说明滚切、锯切产生的毛刺形态及其对流道和软密封的影响。
- Parker:O-Ring Handbook,讨论锐边、导入倒角与装配损伤的关系。
本文面向不锈钢管件制造与质量控制,涉及具体尺寸和验收值时应以适用标准、客户图纸及经验证的工艺要求为准。