技术知识
不锈钢管焊接背面充氩怎么验:残氧测量、焊根氧化与放行边界
从不锈钢管焊接背面保护的气路布置、残氧测点、焊根氧化到检验放行,讲清为什么氩气流量与焊缝颜色都不能单独代表合格。
不锈钢管焊接背面充氩怎么验:残氧测量、焊根氧化与放行边界
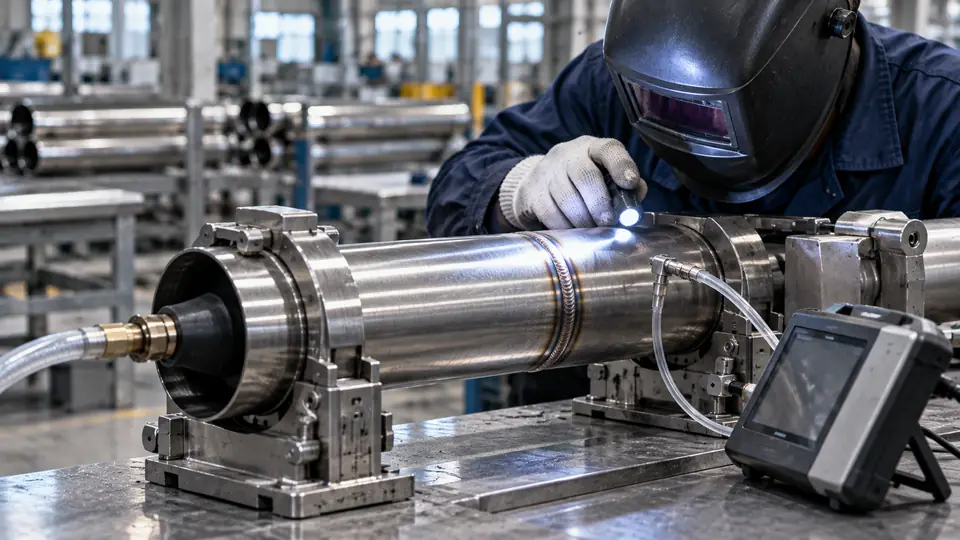
不锈钢管道焊接时,现场常用一句话判断保护效果:“氩气已经开了,焊缝颜色也不深。”但对于需要保持内壁耐蚀性、洁净度或稳定焊根成形的管道,这两句话都不足以证明背面保护合格。流量计显示的是供气,不是焊根附近实际氧含量;颜色反映氧化结果,也不是万能的残氧计。
一、为什么焊根必须关注氧气
熔池和高温焊根暴露于含氧气氛时,容易产生热变色氧化皮。对于不锈钢,较明显的氧化还可能伴随氧化皮下局部贫铬,降低某些服役环境中的抗点蚀能力。TWI对不锈钢焊接热变色的说明指出,良好的背面气体保护有助于减轻这一风险,严重氧化的焊后表面可能需要去除氧化层及受影响表层。
这不等于任何浅黄色焊缝都必须报废,也不等于外表银白就一定耐蚀。焊接热输入、停留时间、表面状态和介质环境都会改变结果。工程判断应从使用条件与合同要求出发,而不是只凭肉眼给颜色打分。
二、先区分气瓶纯度、流量和焊根残氧
气瓶标签上的氩气纯度说明供气源质量;流量计说明某一位置的气体通过量;残氧仪在取样点测得的ppm,才是对应位置、对应时刻的氧含量。三者不能互相代替。ISO 14175:2008对焊接用保护气、背面保护气及相关气体进行分类,但它不是所有不锈钢管焊根的统一残氧验收限值表。
管径较大、封堵距离较远、弯头或三通形成死角时,即使入口流量很大,局部空气也可能没有充分排出。接口漏气、软管松动、排气口设置不合理,还可能让读数在焊接过程中反弹。因此不能用“充气五分钟”替代实测,也不应为了更快置换而无限加大流量;过大的背面压力可能扰动熔池、改变焊根成形。
三、残氧仪到底应在哪里测
测量位置应尽量能代表焊根附近的气氛,而不是只在气瓶出口或进气软管上取样。实际可在排气侧设置合适取样口,必要时用工艺验证确认该测点与焊根位置的关系。仪器应处于适用量程,确认校准状态、采样流量、管路密封和响应时间;取样管路本身漏气,也会制造假高值。
建议把记录拆成三个时间点:引弧前记录稳定残氧,焊接过程中关注波动与异常,停弧后按工艺要求维持保护并记录结束条件。自动焊接可将这些信号纳入批次数据,手工焊接则至少留下可追溯的工艺记录。对于高洁净要求,应考虑连续监测与数据留存,而不是只保存一张开焊前的照片。
四、AWS颜色图能不能换算ppm
AWS D18.2:2020是奥氏体不锈钢管内壁焊接变色程度的比较指南,使用特定试样和背面气氛条件建立示例。其图示有助于约定外观接受水平,却不意味着看到某一种颜色,就能倒推出唯一的残氧数值。水分、油污、原始表面粗糙度、气体成分和热输入,都可能改变颜色。
因此,客户要求“残氧低于某值”与“内壁变色不超过某参考等级”,是两个需要分别明确的条件。没有经批准的产品规范或工艺评定时,不能擅自把示例图中的10、50或100 ppm写成通用强制限值。对于饮用水、食品、医药和普通工业管道,适用的合同、卫生及耐蚀要求可能完全不同。
五、焊根发黑,应该怎样处置
发现黑色氧化、明显粗糙结瘤或焊根成形异常时,先隔离该焊口,核查气源、封堵、泄漏、取样点、流量与热输入记录,再按约定的外观及无损检测要求评估。若需焊后清理,应把除氧化皮、去除受影响表层和后续清洁验证作为完整工序考虑。
ASTM A380/A380M-25讨论了不锈钢清洗、除鳞、酸洗和钝化的不同任务。仅做化学钝化并不能保证厚氧化皮被有效去除;机械打磨也可能改变壁厚、焊根形状与表面粗糙度。处理方法应经过材料、壁厚、卫生要求和工艺能力评估,必要时重新检验,不宜在生产线上直接“抹白就放行”。
六、给工厂的四道质量门
建议把控制点放进焊接工艺规程和首件记录:开焊前核对气体、封堵与残氧;焊接中保证排气通路并关注残氧波动;焊后按要求维持保护并用内窥镜查看焊根;放行时对照批准的外观、尺寸、无损检测和表面处理要求。任何超限都应保留记录并走评审或返修流程。
建议的最小追溯字段包括:管材牌号和规格、焊接方法、焊口编号、气体批次、封堵方式、测量位置、仪器编号、开焊前与焊接中残氧、焊根照片及最终判定。批量生产中,还应定期用首件和异常样本复核测点是否仍有代表性。
七、适用边界与结论
本文针对需要背面气体保护的不锈钢管道熔焊工艺,尤其适用于氩弧焊及有背面保护需求的自动焊接。并非所有焊接方法、管径和产品都采用同一气体、同一残氧目标或同一颜色等级。真正的合格证据,是已批准的工艺条件、可靠的过程测量与焊根结果相互印证。