技术知识
不锈钢管拉伸试验为什么会测不准:取样、标距、速率与结果判读
同一批不锈钢管,为什么抗拉强度接近而伸长率差很多?从试样取样、原始标距、试验速率、引伸计、断裂位置和结果判读,梳理拉伸试验中最容易被忽略的误差来源。
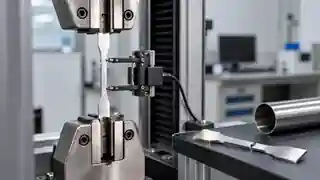
不锈钢管进厂或出厂检验时,拉伸试验看起来很直接:取样、夹紧、拉断,然后读取抗拉强度、规定塑性延伸强度和断后伸长率。但在实际质量争议中,最容易出现分歧的往往不是抗拉强度,而是断后伸长率。
同一卷钢、同一批管,甚至相邻位置取样,有时抗拉强度都在一个很窄的范围内,伸长率却能出现明显差别。遇到这种情况,如果第一反应就是“材料不稳定”,往往会把真正的问题藏起来。
拉伸试验测到的不是一个脱离条件的“材料真值”,而是规定试样、规定标距、规定加载方式和规定测量方法下得到的性能结果。ISO 6892-1:2019规定了金属材料室温拉伸试验方法,并在2025年再次确认继续有效;ASTM当前活动版本为E8/E8M-25,两者都把试样、测量和试验控制条件视为结果可比性的基础。
一、先分清三个最常看的指标
对奥氏体不锈钢管,报告里常见的是:
- Rm——抗拉强度:最大力除以原始横截面积;
- Rp0.2——规定塑性延伸强度:没有明显屈服平台时常用的强度指标;
- A——断后伸长率:试样拉断后,最终标距相对原始标距的增加比例。
其中A最容易受到试样制度影响。
假设两根试样在断裂附近都形成了类似长度的局部颈缩区。如果一根原始标距较短,局部伸长在总标距中占比更大;另一根标距较长,同样的局部伸长被更长的长度“摊薄”,最后算出的百分比就可能不同。
所以看到“伸长率30%”时,只看30这个数字是不够的。至少还要知道:采用什么试样、原始标距是多少、试样横截面是什么形式。
二、薄壁不锈钢管最容易在取样环节埋下误差
钢板可以较容易加工成标准比例试样,而薄壁焊管的情况复杂得多。
首先是取样方向。沿管轴方向取纵向试样,与沿圆周方向取样,反映的加工历史并不完全相同。焊管还经历了纵剪、成形、焊接、整圆以及可能的在线固溶,材料本身存在方向性并不奇怪。
其次是焊缝位置。如果产品要求评价母材性能,试样是否避开焊缝必须统一;如果评价焊接接头,则又需要明确焊缝在试样中的位置。把“母材纵向拉伸”和“包含焊缝的接头拉伸”混在一起比较,本身就没有意义。
第三是薄壁管展开后的试样平整度。矫平过度可能额外引入塑性变形;边缘加工留下毛刺、刀痕或局部缺口,又可能成为提前断裂的位置。试样还没进入万能试验机,结果实际上已经被改变了。
因此工厂内部最好不要只写一句“取拉伸样”,而应固定到:取样方向、取样位置、焊缝关系、试样宽度、边缘加工方式和标距制度。
三、标距不是在试样上随便画两条线
断后伸长率的公式并不复杂:
A = (Lu − L0) / L0 × 100%
其中L0是原始标距,Lu是断裂后把两段试样正确拼合后测得的最终标距。
真正困难的是保证每一次试验的L0具有相同定义。
ASTM E8/E8M-25特别指出,大多数圆棒试样中E8与E8M的一个重要区别就是标距制度:E8通常采用4D,而E8M通常采用5D。这恰好说明,标距制度本身就是试验结果的一部分,而不是可以忽略的附加信息。
对于薄壁管的非比例试样,同样不能把不同标距得到的A值不加说明地直接横向比较。
工厂建立历史数据库时,建议不要只有“伸长率”这一列,至少再保存“试样类型”和“L0”。否则几年后数据看起来很多,却可能无法真正用于工艺分析。
四、拉得快一点,真的只是节省时间吗?
不是。
金属材料存在应变速率效应,尤其在屈服和塑性阶段,试验控制方式会影响测得结果。因此标准不仅规定试样,还规定试验速率的控制方法。
实际实验室中常见的错误,是把万能试验机横梁速度固定成一个数字,然后所有规格、所有材料全部照搬。问题在于不同标距、不同试样刚度下,相同横梁速度并不一定对应相同的试样应变速率。
更稳妥的做法是根据采用的标准和试验阶段设置控制方式,并把设备程序锁定为经过确认的试验方法,而不是让操作员凭经验临时调整。
如果同一材料近期突然出现Rp0.2系统性偏高或偏低,除了材料本身,还应该回头检查:试验程序有没有改、引伸计有没有更换、速度参数有没有被重新设置。
五、引伸计和夹持对结果的影响经常被低估
Rp0.2要可靠,前提是应变测量可靠。
引伸计标距、安装位置、量程和校准状态都会影响结果。如果试样装夹偏心,拉伸过程中还会叠加弯曲应力;薄试样在夹头处打滑,也可能让位移数据失真。
因此看到一条异常曲线时,不应只看最后三个数字,还应看完整的力—延伸或应力—应变曲线。夹持滑移、异常跳变、屈服段噪声等问题,在曲线上往往比在最终报告中明显得多。
这也是为什么实验室数字化不应该只保存PDF报告。原始曲线、设备编号、引伸计编号、试验程序版本和操作时间都值得保留。
六、为什么试样断的位置很重要?
正常拉伸试样希望在有效标距区域内形成代表性的塑性变形和断裂。如果断口靠近夹持端、加工缺口或异常划伤处,就需要判断这个结果是否仍然有效。
尤其在测量断后伸长率时,断裂位置会影响颈缩区有多少被包含在标距范围内。如果断裂位置严重偏离中心,而两段试样拼接、最终标距测量又不规范,就很容易得到一个看似精确、实际上重复性很差的A值。
因此出现“抗拉800 MPa左右很稳定,但伸长率忽高忽低”时,我更建议先做一次测量系统排查,而不是立刻调整材料或固溶工艺。
七、工厂遇到拉伸异常,建议按这个顺序倒查
第一步,看原始试样:取样位置、方向、宽度、厚度、标距和边缘状态是否一致。
第二步,看试验设备:万能试验机、力值传感器和引伸计是否处于有效校准状态,夹持是否对中、有无滑移。
第三步,看试验程序:标准版本、控制模式、试验速度有没有变化。
第四步,看断口:是否位于合理区域,有没有从毛刺、划伤、焊接缺陷或夹持损伤处提前起裂。
第五步,再回到材料:炉批化学成分、冷加工量、固溶状态、硬度和金相是否真的存在批次差异。
这个顺序很重要,因为如果测量系统本身不稳定,用一个不稳定的结果去调整固溶温度、线速度甚至原材料采购标准,只会把问题越调越复杂。
八、质量管理真正需要的是“可复现”
ASTM E8/E8M-25明确提醒,从产品某一位置加工出的标准试样,其结果未必能完全代表整个最终产品或不同服役环境下的行为。这个提醒对管材质量管理尤其重要。
一份好的拉伸报告,不应该只有三个最终数字。对于内部质量追踪,我更建议至少记录:产品规格、材质、炉批、取样位置、取样方向、焊缝关系、试样形式、L0、试验标准及版本、设备与引伸计编号、试验程序、Rm、Rp0.2、A、断裂位置以及原始曲线文件编号。
当这些信息真正关联起来以后,拉伸试验才不只是“出一张合格报告”,而会变成分析制管、冷加工和固溶工艺稳定性的工具。
最终要追求的不是某一次测得特别漂亮,而是换一个人、换一天、在同样的方法条件下,仍然能够得到可解释、可复现的结果。