技术知识
不锈钢管件激光打标后为什么可能生锈:热输入、氧化层与首件验证
激光标记清晰不等于耐蚀性合格。结合研究与ASTM现行标准,分析热输入、表面氧化和污染的作用,并提出不锈钢管件激光打标首件验证方法。
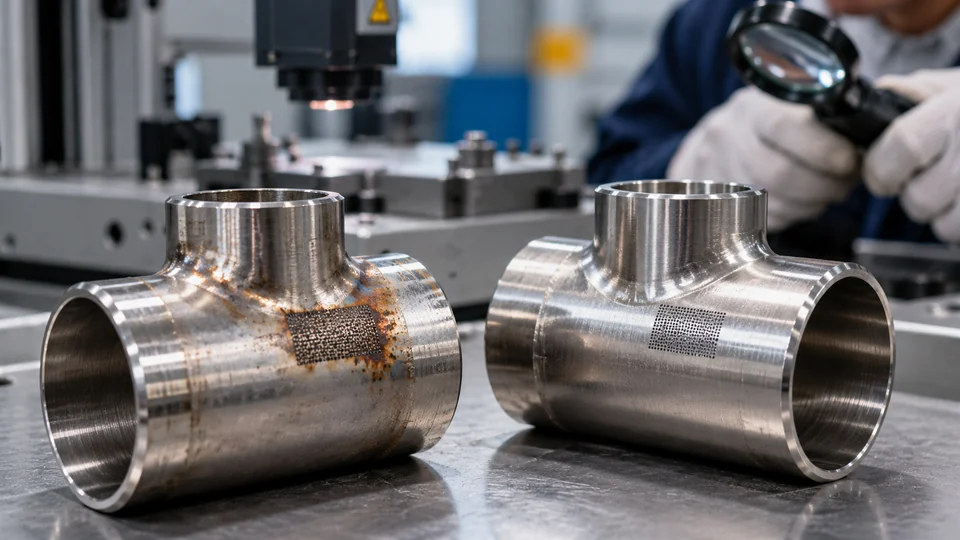
一批304或316L不锈钢管件,出厂时激光标记清楚、表面也没有明显缺陷,客户安装一段时间后,却发现锈点集中在二维码或文字附近。遇到这种情况,不能立刻断言材料不合格,也不能简单归咎于客户使用环境。打标是局部表面加工,既改变了可见标识,也可能改变标识区的表面化学状态。
一、先分清:打标不是普通印字
常见光纤激光打标通过局部能量作用形成颜色变化、氧化膜或浅层材料去除。标记颜色、深浅与激光功率、扫描速度、脉冲频率、脉宽、填充间距、离焦量及重复次数有关。同样的黑色外观,可能对应不同的氧化层厚度、粗糙度与微观缺陷,不能只靠肉眼判断其耐腐蚀性。
已有研究观察到,激光标记会改变不锈钢表面氧化物、粗糙度及局部组织;某些工艺条件下耐蚀性下降,另一些受控条件下也可能改善。因此,“激光打标一定破坏钝化膜”与“颜色越黑越耐腐蚀”都不是可靠结论。真正要确认的是指定材料、设备、参数和服役环境的组合。
二、为什么热输入会成为风险
在不锈钢表面形成可见颜色,往往伴随局部氧化与快速加热、冷却。能量过高或重复扫描过多时,可能出现明显热变色、粗糙化、局部熔融甚至微裂纹。表面微小凹坑还可能滞留水分与氯盐,给后续局部腐蚀创造条件。
但不能把“功率大”单独等同于“热输入大”:扫描速度、频率、脉宽、光斑与填充策略共同决定作用效果。工艺比较必须在同一设备、同一材料批次和相同表面前处理条件下进行。论文中报道的某个功率或能量密度,不应未经验证直接复制到另一台激光器。
三、打标位置与环境同样重要
管件外表面的标识若靠近焊缝、弯曲外弧、密封接触区或后续需要钎焊的位置,可能叠加工序风险。靠近密封圈压接面时,即使没有腐蚀,粗糙或凸起的标记也可能影响装配与密封。因此,先用图纸明确允许打标区域、方向、尺寸与避让边界,比事后靠调整参数补救更有效。
对输水管件还要区分外部冷凝水、清洗残液、包装潮气和含氯环境。外表面出现锈点,不等于内壁同时发生了同样腐蚀;局部红锈也可能来自工装、砂轮粉尘或铁质接触污染。应记录锈点是否沿字迹分布、是否仅在某批产品出现,以及未打标邻近区域是否正常。
四、先做小样试验,再冻结量产参数
建议选同一材料批次、同一前处理状态的管件或试片,至少准备未打标对照组和两组不同的打标工艺。每组保留设备编号、镜头、焦距、功率、速度、频率、脉宽、填充间距、扫描次数及样品照片。
第一步检查标识质量:文字和二维码是否可识读,深浅是否一致,擦拭后是否仍清晰,实际打标位置是否符合图纸。第二步检查表面风险:是否有明显热变色、烧蚀边缘、颗粒飞溅、粗糙化、微裂纹和铁污染迹象。第三步依据使用环境和客户协议选择合适的耐蚀性验证,并设置未打标对照;不能仅凭一次盐雾试验或肉眼观察宣布适用于所有水质。
如果二维码要长期可扫描,还应模拟包装摩擦、清洗和实际使用后的识读状态。耐久性合格与耐蚀性合格是两项不同结论,应分别记录。
五、酸洗钝化能不能解决打标锈点
需要先分清表面究竟是游离铁污染、热氧化皮、深刻蚀缺陷,还是材料本身的问题。化学钝化并不等于能自动清除所有厚氧化皮和微裂纹;若存在明显氧化层,可能需要先评估清洗或除鳞工序。打标后再酸洗也可能改变文字对比度,所以**“先打标后钝化”不能未经验证就写成统一工艺**。
截至本文写作日,ASTM官网列示 ASTM A380/A380M-25 为清洗、除鳞、酸洗与钝化的现行实践标准,ASTM A967/A967M-25 为不锈钢零件化学钝化处理的现行规范。它们提供处理与验证框架,但没有给所有激光标记设定一个通用功率上限或“发黑即不合格”的判据。采用何种试验、接受标准与抽样频次,应依据产品规范、客户要求和实际风险确定。
六、现场异常按什么顺序排查
先确认产品牌号、炉批和原始表面状态,再比对同批未打标区;接着查看锈点是否沿文字、二维码边缘或焊缝分布。随后核查设备工艺记录、焦距是否漂移、镜片是否污染、是否有人为提高对比度而重复扫描。最后检查打标后是否接触碳钢工装、潮湿周转箱或含氯清洗剂。
如果只有打标区异常,可先做参数对照与显微观察;如果未打标区也异常,则应把清洗、材料表面污染、包装与使用环境纳入排查。必要时委托具备能力的实验室做表面成分或腐蚀评价,不要仅凭一张锈斑照片推断唯一原因。
七、建立可复现的首件放行记录
首件表至少记录:管件规格与牌号、材料批次、允许打标区域、激光设备及参数版本、标记图样、二维码识读结果、外观照片、清洗状态、必要的耐蚀性验证、检验人及批准人。更换材料供应商、镜头、关键参数或表面处理流程后,应评估是否需要重新验证。
激光打标的目标不是做出最黑的字,而是在可识读、可追溯与服役可靠性之间找到经验证的工艺窗口。 对批量生产来说,最有价值的不是单件打得漂亮,而是每一批都能解释为什么采用这套参数。
参考资料
- ASTM A380/A380M-25:不锈钢零件清洗、除鳞、酸洗与钝化(ASTM官方现行版本)。
- ASTM A967/A967M-25:不锈钢零件化学钝化处理(ASTM官方现行版本)。
- Thermal effects of laser marking on microstructure and corrosion properties of stainless steel(激光热输入与腐蚀行为研究)。
- Effect of laser color marking on the corrosion performance of stainless steel(不锈钢管外表面激光彩色标记研究)。
- Exploring the impact of laser surface oxidation parameters on surface chemistry and corrosion behaviour of AISI 316L stainless steel(2024年研究,提示结果受参数和表面化学状态影响)。