技术知识
不锈钢焊管涡流探伤怎么设:频率、相位、灵敏度与参考缺陷分别影响什么
涡流探伤不是把灵敏度调高就能检出所有缺陷。结合不锈钢焊管在线检测,分析检测频率、相位、增益、滤波、线速、线圈填充率和参考缺陷如何共同影响漏检、误报与稳定性。
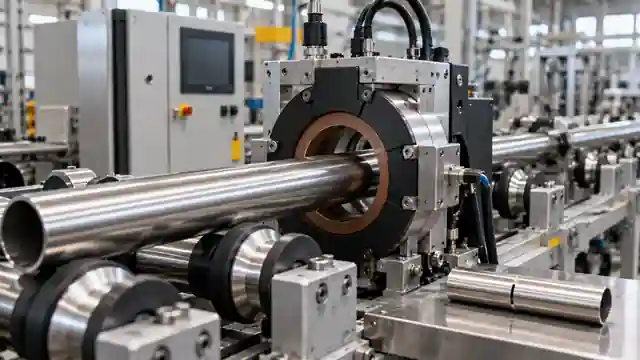
不锈钢焊管在线涡流探伤很容易被简化成一句话:有缺陷就报警,没有报警就合格。
真正做过生产线的人会发现,事情远没有这么简单。同一根管,换一个检测频率、提高一点增益、改变线速,报警数量就可能明显变化;设备调得过“灵”,正常的焊缝起伏、管径变化甚至轻微振动也会触发报警;调得过“钝”,真正需要关注的纵向裂纹、未焊透或局部缺陷又可能被背景信号淹没。
所以涡流检测的核心不是追求一个最大的报警信号,而是建立一个能够稳定区分参考缺陷与正常工艺波动的检测窗口。
ISO 10893-2:2011规定了无缝和焊接钢管(埋弧焊管除外)自动涡流检测的要求,目前仍为已发布标准,并有2020年的修订件。ASTM E426-16(2021)则针对奥氏体不锈钢等管材的涡流检测给出实践方法。设备层面,ISO 15548-1已在2026年更新到第三版,规定通用涡流仪器的特性及验证方法。
一、涡流探伤到底在测什么?
环绕式线圈中通入交流电后,会在管材表面附近建立交变磁场,并在导电的不锈钢中感生涡流。当裂纹、孔洞、未熔合、几何变化等因素扰动涡流路径时,线圈接收到的电磁响应就会发生变化。
问题在于,缺陷不是唯一能改变信号的因素。
材料电导率变化、磁导率变化、壁厚和直径变化、焊缝余高、线圈与管材之间的间隙、管子偏心和机械振动,都可能改变仪器看到的信号。ASTM E426也特别指出,收到的指示并不必然意味着管材存在不合格缺陷。
这正是在线涡流最重要的工程认知:设备检测的是电磁异常,质量人员最终判断的才是产品缺陷。
二、检测频率:决定“看多深”,也决定信号长什么样
频率是涡流检测最关键的参数之一。
交流频率升高时,涡流更集中在材料表层;频率降低时,有效作用深度会增加。这就是常说的集肤效应。但实际生产不能简单理解成“薄壁管用高频、厚壁管用低频”然后结束,因为频率同时影响缺陷信号的幅值、相位和噪声分布。
对于薄壁奥氏体不锈钢焊管,频率选择至少要同时考虑:
- 管径与壁厚;
- 材料电导率和磁性状态;
- 主要希望检出的缺陷方向与位置;
- 环绕线圈还是局部探头;
- 生产线速度和允许的信噪比。
因此工艺卡最好保存经过参考样管验证后的频率,而不是仅保存设备厂家给出的一个默认值。
三、相位:不是装饰,而是用来“分家”
如果只盯着报警幅值,很容易把所有异常混在一起。
涡流信号具有幅值和相位两个维度。合理调整相位,可以让目标缺陷信号与提离、管径变化、材料变化等背景信号在阻抗平面上尽量分开。现场所谓“把相位调正”,本质上是在选择一个更有利于识别目标缺陷的观察方向。
如果相位设置不合理,即使参考缺陷能够报警,实际生产中仍可能出现大量误报,因为正常几何波动也投影到了同一报警通道。
所以调机时不应只问“人工缺陷能不能响”,还要看:人工缺陷与正常管信号之间有没有足够的相位和幅值分离度。
四、增益与报警阈值:越高不等于越安全
增益决定信号被放大多少,报警阈值决定多大的处理后信号被判为异常。
增益太低,参考缺陷信号与背景噪声靠得太近,容易漏检;增益太高,设备振动、接头、焊缝轻微波动都会变成报警。真正稳定的设置应该让参考缺陷在重复通过线圈时都有清晰余量,同时正常产品的背景信号又不会频繁触碰阈值。
因此比“灵敏度数值是多少”更重要的是记录:
参考样管重复通过若干次后,最小缺陷信号与最大背景信号之间还剩多少检测裕量。
这个裕量才真正体现工艺稳定性。
五、参考缺陷:它定义了你的检测系统在找什么
在线探伤必须依靠参考样管建立灵敏度。参考槽、孔或其他规定人工缺陷的尺寸、方向和位置,会直接影响最终的校准结果。
ISO 10893-2针对自动涡流检测设置了不同验收等级,并通过参考缺陷建立检测灵敏度;其2020年修订件还专门涉及参考槽尺寸和验收准则的调整。这意味着参考缺陷绝不能由现场凭经验随意加工。
更重要的是:参考缺陷能稳定检出,不代表所有真实缺陷都具有完全相同的电磁响应。
真实的未焊透、裂纹、孔洞和表面划伤,其方向、深度、开口状态都不同。参考缺陷的作用是建立可重复的设备基准,而不是模拟世界上所有缺陷。
六、线圈填充率和管子偏心:经常被忽略的机械参数
环绕线圈检测时,管子与线圈之间的几何关系非常重要。
线圈内径过大,管材对线圈的填充率下降,目标信号可能变弱;管子在高速运行中上下或左右摆动,则会产生提离变化,形成周期性背景信号。如果导向轮磨损、管径切换后线圈没有同步调整,就可能出现“设备参数没动,但报警突然变多”的情况。
因此涡流探伤线不是单纯的电子检测设备,它同时也是一个机械定位系统。
现场出现周期性误报时,除了检查频率、相位和增益,还应该检查导向轮、线圈中心、管子直线度以及生产线振动。
七、线速与滤波:高速生产不能只把速度数字改大
生产速度提高后,缺陷经过检测线圈的时间缩短,信号在时间轴上的形态也会变化。设备中的高通、低通、带通等滤波设置如果没有和线速匹配,可能削弱目标信号,或者保留过多低频机械干扰。
因此更换规格、提高线速或调整制管节拍后,应重新让参考样管通过检测系统验证,而不是默认原来的电子参数仍然有效。
一个很实用的原则是:只要机械状态、产品规格或速度发生足以改变信号的变化,就重新确认参考缺陷响应。
八、为什么涡流报警不能直接等于“报废”?
涡流非常适合高速在线筛查,但它给出的首先是异常位置。
报警后更合理的处理流程是:自动标记位置,截取或隔离异常段,再结合外观、尺寸、渗透、金相或其他适用方法进行复核。尤其当同一位置反复出现稳定信号时,应进一步判断它究竟来自真实缺陷,还是焊缝几何、磁性变化或机械周期性干扰。
反过来,如果一段时间内报警率突然下降到几乎为零,也不能马上认为质量突然变好了。应先确认参考样管是否仍能在当前线速下稳定触发报警,避免设备失调、线圈损坏或参数被误改造成“假安静”。
九、生产线真正应该保存哪些数据?
如果要把涡流探伤从“设备会报警”升级为可追溯的质量控制,建议每个规格至少保存以下信息:材质、外径、壁厚、焊接方式、检测线圈编号、频率、相位、增益、滤波、报警阈值、生产线速度、参考样管编号、参考缺陷类型,以及调机前后的参考响应。
再进一步,可以把报警位置与后续截面、焊接参数和涡流原始信号关联起来。长期积累后,就能回答一个非常有价值的问题:什么样的涡流信号最终对应什么样的真实缺陷?
这比单纯统计“报警多少次”更接近真正的智能质量管理。
结语
不锈钢焊管在线涡流探伤的关键,不是把灵敏度调到最大,而是建立稳定的参考缺陷—检测参数—背景噪声—真实缺陷对应关系。
频率决定电磁响应的深度和特征,相位帮助把目标信号与干扰分开,增益和阈值决定报警裕量,线圈与管材的几何关系决定信号稳定性,线速和滤波又决定动态条件下还能不能保持原来的检测能力。
所以一条真正可靠的涡流探伤线,最终依赖的不是某一个“万能参数”,而是经过参考样管验证、能够重复复现,并且随规格和生产状态受控更新的一整套工艺窗口。