技术知识
不锈钢焊管换规格首件怎么验:从成型焊接到固溶探伤的放行顺序
换规格、换卷或停机复产后,为什么只量外径还不够?按材料、成型、焊接、固溶、在线探伤和放行记录梳理不锈钢焊管首件确认。
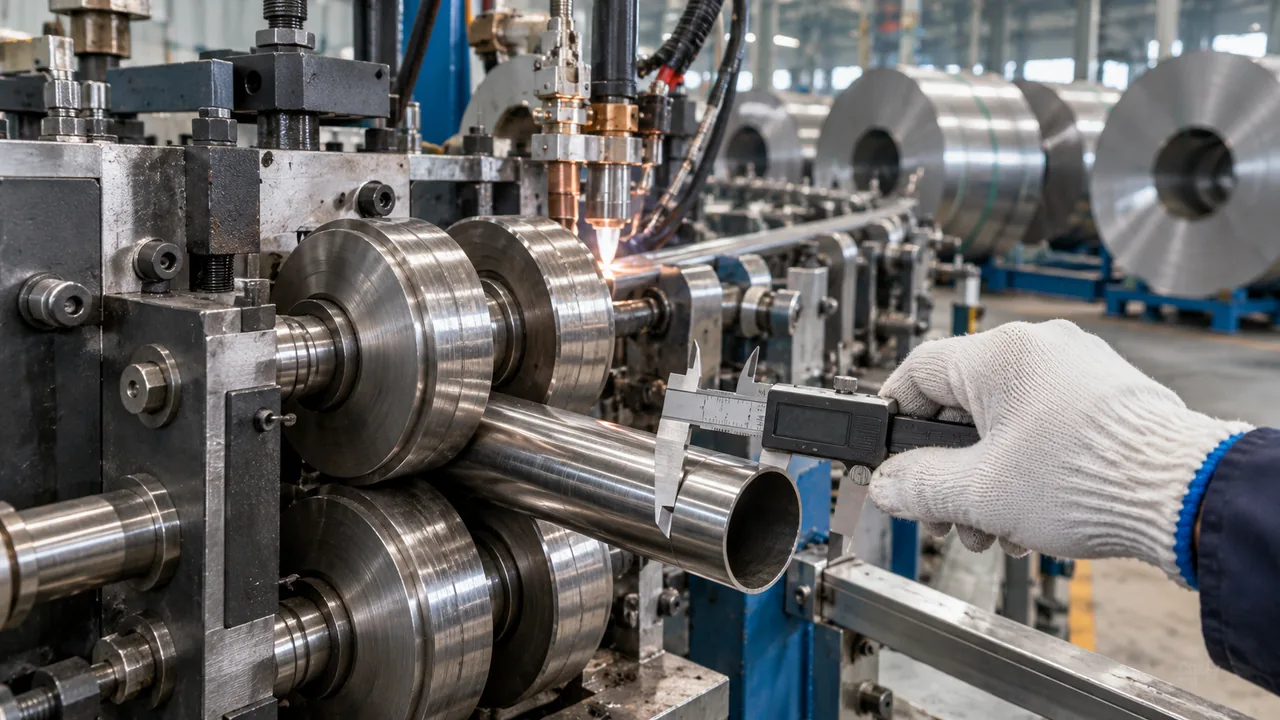
不锈钢焊管生产线从25.4×1.0切换到32×1.2,操作员换好辊轮、调好焊接参数,量了一根管子的外径,显示合格,就开始连续生产。两小时后才发现焊缝局部错边、在线探伤频繁报警,前面生产的管子不得不重新隔离。问题往往不是没有检验,而是把首件检验误解成了“量一根外径”。
首件的意义是确认本次换型形成的整套生产条件能够稳定产出符合要求的产品。外径只是结果之一,原料身份、成型状态、焊接质量、热处理和探伤能力也要各自留下证据。
一、先判断这次变化触动了什么
“换规格”至少可能改变辊轮组合、导向位置、焊缝挤压量、焊接功率、线速度和在线检测设置。换钢卷虽然不一定改规格,却会改变原料批次、带钢边缘质量和焊接过程波动;长时间停机后复产,还可能涉及温度、保护气和设备位置的重新稳定。
因此不宜只有一张对所有情形完全相同的打勾表。建议将换规格、换材质、换卷、换模、关键维修、异常停机复产分别列为触发事件,并根据变化影响决定复核范围。具体哪些属于必须停线放行,应由工厂的受控工艺和风险评估规定。
二、第一关:材料和工单必须对得上
开机前核对牌号、钢卷号、名义厚度、目标管径、产品执行标准及订单特殊要求。材料标识应与领料、生产工单一致;若发生换卷,必须记录前后卷号及对应的生产时间或长度区段,避免后续成品批次无法反查。
不要把“同为304”当作可以任意混用的理由。即使牌号相同,不同卷材的实际厚度、边缘状态与硬化程度也可能不同,工艺窗口需要确认。对材料报告中未覆盖的项目,不能在首件单上凭经验补一个“合格”。
三、第二关:成型不只看外径
首件尺寸建议至少考虑外径、壁厚、椭圆度、焊缝错边、端面状态和必要的直线度。哪些项目必须测、测几个截面以及允差是多少,取决于实际产品标准、图纸与合同,不能照搬另一种管材的公差。
外径合格仍可能存在两个风险:其一,圆周方向的椭圆度过大,单一方向卡尺读数掩盖了异常;其二,焊缝两侧带钢边缘高低不齐,后续挤压和热处理不能自动修复几何错边。量测时记录方向、位置、量具编号和实测值,比只写“OK”更有追溯价值。
四、第三关:焊接参数与焊缝结果要同时确认
调整成型辊轮后,焊缝间隙、挤压状态和焊枪相对位置可能随之改变。应核对实际焊接方式对应的关键参数,并观察焊缝连续性、余高或打磨状态、内外表面氧化及可见缺陷。保护气流量正常不等于焊缝背面一定受到充分保护;需要结合焊接区域的真实状态判断。
对于需要压扁、扩口或其他破坏性试验的产品,应按适用规范和工艺文件取样,不能把外观检查当作替代。试验尚未完成时,连续线可以依照批准的隔离流程生产待判产品,但不得把未放行管段直接混入合格库存。
五、第四关:固溶和探伤不能沿用旧规格的按钮设置
在线固溶的关键不是“炉温显示相同”,而是新规格钢管经历的实际温度—时间—冷却过程。壁厚和线速度变化后,应核对已经验证的工艺窗口,并按要求确认产品状态。若本工艺不设在线固溶,也不能在首件记录中虚构该工序。
涡流探伤则需要确认新规格所对应的参考样管、探头匹配、灵敏度、报警与标记功能。换规格后直接沿用上一规格的探伤参数,可能造成误报,也可能漏掉真实缺陷。对适用产品,ASTM A269/A269M-25 是现行的一般用途无缝及焊接奥氏体不锈钢管规范,涉及热处理、相关机械试验及无损电检测或水压试验等要求;但不能据此断言所有国内输水管或所有订单都适用这一标准。
六、第五关:首件放行必须划清产品边界
一张有效的首件记录,至少应说明触发原因、规格牌号、设备与工单、原料批次、参数版本、实测结果、异常处置和放行人员。尤其要写明从哪一根、哪一段或哪个时间点开始判定为合格生产。调机废管、待检管与正式成品必须能够区分。
如果首件不合格,不能只在表格上重写一个合格值。应先隔离受影响范围,调整工艺,重新取样验证,并保留前一次失败的记录。对于生产中途发生的焊接报警、探伤失效或测量设备异常,同样要确定上一次有效确认点,评估可能受影响的管段。
七、测量本身也需要可信
数显卡尺读数漂亮,不代表测量就可靠。量具的校准或检定状态、测量位置、人员操作、温度和重复性,都可能影响判断。ISO 10012:2026 已在2026年2月发布,取代2003版,强调建立能够支持有效、可靠测量结果的测量管理体系。它不是给某个管径直接规定公差,而是提醒企业:测量过程也要受到控制。
同样,2026年9月发布的 ISO 9001:2026 是质量管理体系要求标准,并未在这里提供一份可直接套用的焊管首件尺寸清单。把标准的管理原则转化成工厂自己的放行逻辑,才是落地工作的重点。
八、现场最值得做的一项改善
建议把首件单从“十几个合格勾选框”改成参数确认 + 实测数据 + 检验记录关联 + 产品放行边界四部分。换规格后先拿一根试制管验证几何和焊缝,再按工艺要求完成热处理、探伤及必要的离线试验;未完成的项目必须明确待判状态。下次发生质量问题时,能够从异常产品迅速查到对应的首件记录、工艺版本与原料批次。
首件确认不是为了证明第一根管子看起来合格,而是为了证明从这一刻开始,生产过程处于已验证、可追溯、可放行的状态。
参考资料: ASTM A269/A269M-25(ASTM官方,现行);ISO 10012:2026(ISO官方);ISO 9001:2026 发布公告(ISO,2026-09-16)。实际验收须优先核对产品适用标准、客户订单和工厂受控工艺文件。