技术知识
不锈钢焊管在线固溶怎么控:温度、线速与冷却分别影响什么?
从304/304L/316/316L焊管量产出发,解释在线固溶中的实际管温、线速度、有效加热长度、保温时间、冷却速度和炉内气氛分别怎样影响硬度、成形性、组织、表面和耐蚀稳定性。
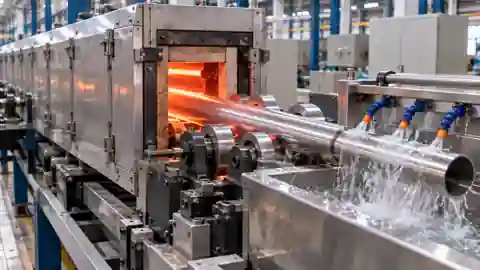
不锈钢焊管在线固溶怎么控:温度、线速与冷却分别影响什么?
不锈钢焊管生产线上,经常把固溶简化成一句话:“炉温到了没有?”但对连续在线固溶来说,炉温只是设备参数,真正决定产品状态的是钢管经历的完整热历史:管壁实际升到了多少温度、在有效温区停留多久、随后冷却有多快,以及整个过程中表面处于什么气氛。
这也是为什么两条线都设成同一个炉温,最后做出的管子硬度、扩口性能、表面颜色甚至耐蚀稳定性仍可能不同。
一、固溶处理到底在解决什么?
304、304L、316、316L属于典型奥氏体不锈钢。冷轧、成形和制管会留下加工硬化与残余应力;焊接又会让焊缝及热影响区经历局部热循环。合理的固溶退火可以软化冷加工材料、改善组织均匀性,并重新溶解某些不利析出相,使材料恢复到更适合后续成形和耐蚀使用的状态。
Nickel Institute 的奥氏体不锈钢制造指南给出的参考表中,201、304/304L、316/316L等牌号的最低固溶退火温度列为约 1040 ℃。但这个数字不能直接等同于“连续炉设定1040 ℃就合格”:指南讨论的是材料应达到的退火条件,而生产线上还有炉温—管温差、升温时间、壁厚、线速、测温位置和冷却条件等变量。
ASTM A269/A269M-25目前为活动版本,覆盖一般用途无缝及焊接奥氏体不锈钢管,并明确要求材料以热处理状态供货。它同时包含硬度、扩口/翻边等机械试验以及无损电检测或水压试验要求。对工厂而言,这意味着“做过热处理”不是终点,最终仍要回到产品结果验证。
二、炉温:过低和过高都不是好事
温度不足时,最直观的问题往往不是“马上腐蚀”,而是冷作硬化消除不充分。现场可能表现为硬度偏高、扩口时开裂倾向增加、弯管回弹较大,甚至同一规格前后段性能不一致。
但温度也不是越高越保险。温度过高或高温停留过久会增加氧化、晶粒长大和尺寸变形风险,同时提高能源消耗和后续除鳞、酸洗负担。对于薄壁管,热容量小、升降温快,更应该避免用“大幅超温”去补偿不确定的线速和测温。
因此工艺卡最好区分三个概念:炉温设定值、测得的炉膛温度、钢管实际温度。三者不能混写成一个“固溶温度”。
三、线速度:它本质上控制的是时间
连续生产中,线速度和有效加热长度共同决定钢管在高温区的停留时间。简单地说,在有效加热长度不变时,线速越快,钢管得到的升温与保温时间越短。
这也是最容易被忽略的参数耦合:换成更大管径、更厚壁厚后,如果仍沿用薄壁小管的速度,即使炉温完全不变,管壁中心的实际热历史也可能不同。反过来,为了解决“没烧透”而一味降速,又可能导致表面氧化加剧、产能下降和过热风险。
因此在线固溶参数不宜只保存“温度”,而应至少把规格、材质、壁厚、炉温、线速、有效加热长度作为一组工艺窗口保存。
四、冷却:出炉以后才是固溶工艺的后半程
达到合适温度后,还需要足够快地通过不利析出温区。Nickel Institute 的制造指南强调,奥氏体不锈钢热加工或固溶后应采用适当的快速冷却,以避免碳化物或其他有害第二相重新析出;具体冷却能力又与成分和截面尺寸有关。
对在线薄壁焊管来说,冷却段至少应关注:喷淋是否覆盖整圈、内外壁冷却是否均匀、水温是否持续升高、流量和压力是否稳定,以及管子从炉口到有效冷却区之间有没有过长的空气停留段。
如果只记录“开了水冷”,却不记录水温、流量和线速,工艺追溯仍然是不完整的。
五、气氛与表面:亮不亮不能代替组织合格
在线固溶还常见另一个误区:表面很亮,就认为热处理一定好;表面发黄发蓝,就认为固溶一定失败。
表面氧化首先受炉内气氛、密封、残氧、露点以及出炉后的高温暴露影响,而材料内部是否完成合适的固溶则取决于温度—时间—冷却历史。二者有关联,却不是同一件事。
保护气氛失控可能导致明显氧化,增加后续酸洗负担;而一根外观看起来很漂亮的管,也不能仅凭颜色证明硬度、组织和耐蚀状态都符合要求。
六、怎样把在线固溶做成可复制的工艺窗口?
最实用的方法不是先追求一个“万能温度”,而是针对常用规格建立参数矩阵。例如304与316L分开,小管径与大管径分开,薄壁与厚壁分开;每次试验同时记录实际管温、线速和冷却条件,然后用产品结果反推窗口。
第一层验证可以用硬度和后续成形性能:固溶前后硬度变化、扩口、压扁或弯曲表现,能快速判断加工硬化是否得到合理消除。第二层再结合拉伸性能和金相观察,确认组织状态。对于有明确耐蚀要求或发生过腐蚀争议的产品,则应根据产品标准、采购规范和失效模式增加对应的腐蚀评价,而不是拿一种试验替代全部耐蚀性能。
现场如果出现“同一炉温、不同批次硬度不一样”,建议按这个顺序倒查:先确认测温系统和测点,再看线速与有效加热长度,然后检查冷却水状态和炉内气氛,最后再追钢带原始状态与化学成分。这样比直接把炉温再提高几十度更容易找到真正原因。
七、真正值得监控的是“产品经历了什么”
连续固溶线的数字化重点,也应该从“设备有没有运行”升级到“每根管经历了什么”。理想的追溯记录至少能关联到材质、规格、钢卷批次、炉温曲线、线速、关键位置管温、冷却状态和检验结果。
这样发生硬度偏高、扩口异常、表面氧化或腐蚀争议时,质量人员看到的就不再只是一个设定温度,而是一条可以复盘的热历史。
在线固溶的核心不是把炉子烧到某个数字,而是稳定地获得合适的组织、性能和表面状态。温度决定能不能进入窗口,时间决定处理是否充分,冷却决定高温状态能不能被正确“保留下来”,最终则必须由产品检验来闭环。
参考资料
- ASTM International, ASTM A269/A269M-25, Standard Specification for Seamless and Welded Austenitic Stainless Steel Tubing for General Service。
- Nickel Institute / IMOA, Practical Guidelines for the Fabrication of Austenitic Stainless Steels,固溶退火与冷却章节。
- Nickel Institute, Standard Wrought Austenitic Stainless Steels — Heat Treating。