技术知识
不锈钢焊管压扁与扩口试验怎么判:焊缝开裂、母材开裂与试样误差
从压扁和扩口的不同变形路径出发,分析焊缝、母材、管口开裂的原因线索,以及取样、工装、复验和质量追溯方法。
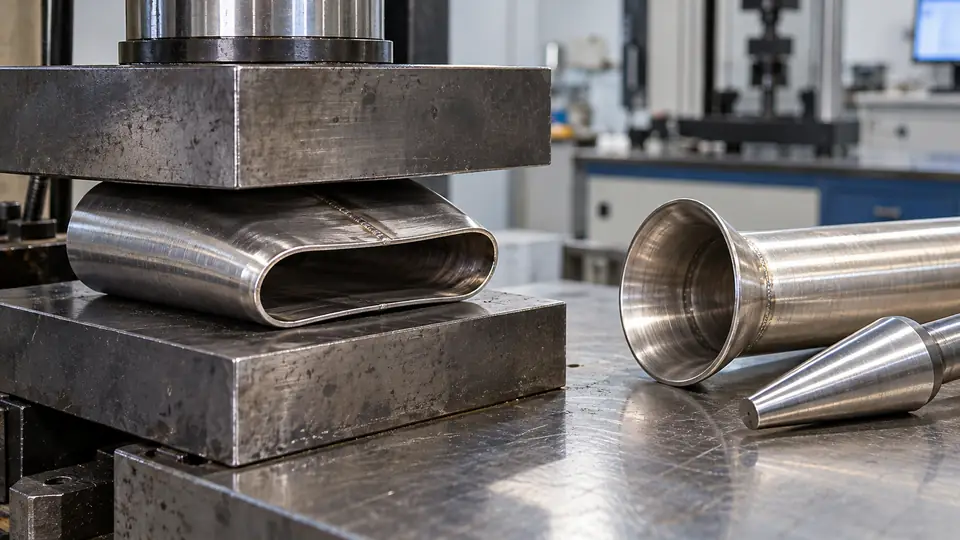
一根304薄壁焊管,拉伸和水压试验合格,压扁时却在焊缝附近开裂;另一根同批管压扁正常,扩口时从端口开裂。能否直接判定“焊接不好”或“材料太硬”?不能。裂纹位置只是线索,不是失效原因。
一、两种试验检验的是不同变形能力
压扁试验是让圆管在两块平行压板之间逐渐变成扁椭圆形。管壁不同部位发生弯曲、拉伸和接触,局部应变并不均匀。扩口试验通过锥形芯棒使管端直径增大,重点考察端部的周向塑性变形。轴向拉伸合格,并不意味着扩口必然合格。
ISO 8492:2013 规定圆形金属管压扁试验,用于评价塑性变形能力,也可能暴露管材缺欠。其适用范围涉及外径不大于600 mm且壁厚不大于外径15%的管材,具体产品标准还可作更严格限定。ISO 8493:1998 是管材扩口试验的已发布版本。两项标准正处于复审阶段,不能把尚未发布的修订文本作为现行规范。
二、裂在焊缝附近,不能直接断言未熔合
焊缝附近出现裂纹,可能是原有未焊透、未熔合等缺欠在变形中张开,也可能与焊缝金属、热影响区和母材之间的组织、硬度及变形协调性差异有关。局部打磨沟痕、焊缝余高过渡和表面缺口同样可能成为起裂源。
压扁时焊缝相对于压板的方位也会改变局部受力。因此必须先确认试验方法规定的焊缝朝向,再记录初始开裂位置、裂纹延伸方向及实际变形终点。不要把“裂在焊缝附近”当成“已证实焊接缺欠”。
需要判断机理时,应保留首次失败试样,对起裂处进行低倍检查、断口分析或截面金相检验。如果裂纹反复出现在焊缝同一位置,还应回查制管成形对中、焊接功率、线速、内焊道状态及在线固溶记录。
三、母材开裂和端口开裂,检查方向不同
如果裂纹首先出现在远离焊缝的母材,应关注管壁局部减薄、原始钢带划伤、残余冷加工、固溶状态及材料延性。奥氏体不锈钢冷加工后会发生加工硬化,继续塑性变形的余量可能减少,但硬度偏高本身并不足以判定不合格原因。
扩口裂纹如果总从切割端缘起始,首先排查切口毛刺、加工刀痕、端面不平、倒角、芯棒粗糙度、润滑状态与同轴度。管口微小缺口就可能引发明显的周向应变集中,导致“材料问题”的假象。
例如,若同一批扩口试样在改善端面去毛刺后裂纹显著减少,这提示端缘加工对起裂有贡献,但仍应结合重复试验和失效分析,不能仅凭单次改善排除母材或焊缝因素。
还应特别确认裂纹发生时是否已经超过合同或产品标准规定的变形终点。超过规定终点继续压扁或扩口后出现裂纹,不能不加区分地作为原试验不合格依据。
四、工厂内部如何设计取样与复验?
建议在作业指导书中固定材料牌号、炉批或钢卷号、制管批次、管径与实测壁厚、焊缝方位、试样长度和端口处理方法。试验时记录设备编号、压板与芯棒状态、加载方式、试验标准版本、规定终点及首次裂纹照片。
同一规格工艺验证时,可按管材头、中、尾位置设置样本,并根据新模具、新焊接参数或固溶变更增加对照。这是过程验证建议,不意味着各产品标准均要求相同抽样量。
复验时不得覆盖或删除首次失败的原始结果。应保留失败样,从同批相邻位置取复样,必要时研究不同端口处理或焊缝方位的差异。是否允许复验、复验数量与最终判定,必须执行适用产品标准、采购技术协议和质量程序。
ASTM A1016/A1016M-24a 的钢管通用要求包括压扁、反向压扁和扩口等试验,但不能推定所有不锈钢管都采用统一项目与判据。
五、结果异常后,怎样真正关闭质量问题?
对于焊缝区域异常,关联焊接参数、焊缝截面、成形辊对中和热处理;对于母材异常,关联钢卷批次、壁厚波动及冷加工历史;对于端部开裂,重点回查下料、去毛刺、芯棒和润滑;如果结果离散度很高,则优先审查取样与设备一致性。
完整的数据记录不能只有“合格”和“不合格”两项。至少应能追溯试验标准、试样取向、尺寸、设备、裂纹位置、现场照片、炉批、焊接参数、热处理记录与处置结论。
压扁和扩口的价值不是把管子压裂,而是在明确的试验条件下检验成形能力,把异常变成可复现、可纠正的制造工艺证据。