技术知识
不锈钢激光焊管参数怎么调:功率、速度、焦点、间隙和保护气分别影响什么?
围绕不锈钢激光焊管量产,拆解激光功率、焊接速度、焦点位置、光斑、接缝间隙、对中、保护气和成形辊系分别怎样影响熔深、气孔、咬边、氧化和焊缝稳定性。
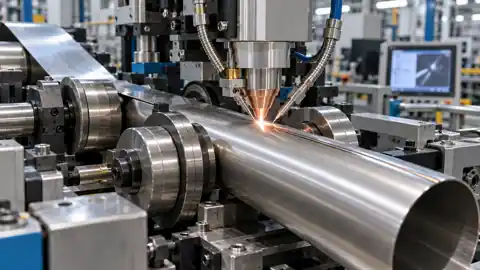
不锈钢激光焊管参数怎么调:功率、速度、焦点、间隙和保护气分别影响什么?
激光焊管调机时,现场最常见的动作是“加一点功率”“速度降一点”。但连续制管真正难的地方,不是把某一根样管焊透,而是让焊缝在钢带厚度、边缘状态、成形波动和设备漂移存在的情况下,仍然稳定地保持在可接受窗口里。
对于不锈钢纵缝激光焊管,焊缝质量不是一个参数决定的,而是激光能量、焊接速度、焦点/光斑、接头对合、保护气以及成形稳定性共同作用的结果。
ISO 15609-4把激光焊接WPS中的相关变量定义为会影响接头质量和性能的工艺变量;ISO 15614-11:2025则用于电子束和激光束焊接工艺评定。对于焊缝缺欠,ISO 13919-1:2019给出了钢、镍、钛及其合金电子束和激光束焊接接头的质量等级,其中B级要求最高。
这意味着,量产时不能只保存一个“功率值”,而应该建立完整的工艺窗口。
一、激光功率:首先决定有没有足够的熔化和穿透能力
激光功率通常是最容易理解的参数。
功率偏低时,最直接的风险是熔深不足,严重时出现未焊透或局部未熔合;对于在线焊管,还可能出现一段合格、一段根部若隐若现的情况。
但功率并不是越高越好。功率过高,而速度、焦点和接缝条件没有同步匹配时,可能出现焊缝塌陷、咬边、飞溅增加,薄壁管甚至可能形成过度穿透。
更容易被忽略的是:设备设定功率不等于工件实际得到的功率。 光学保护镜污染、光路状态变化、焊接烟尘和设备输出漂移,都可能让工件端实际功率下降。所以稳定生产线最好关注实际输出或设备状态,而不仅是控制柜上的设定值。
二、焊接速度:它与功率一起决定单位长度得到多少能量
工程上常用 P/v 来理解单位长度能量输入:功率一定时,速度越快,单位长度获得的能量越少;速度降低,则热输入增加。
因此速度过快,常见结果是熔深降低、根部不能稳定贯通;速度过慢,则可能造成熔池扩大、热影响区增加、焊缝几何变差。
但必须注意,激光深熔焊存在匙孔和吸收状态变化,所以同样的P/v并不保证得到完全相同的焊缝。例如功率很高、速度很高,与较低功率、较低速度,即使简单计算出的P/v接近,其匙孔状态、熔宽和热影响区也可能不同。
所以P/v适合帮助理解趋势,不能替代真正的工艺试验。
三、焦点位置和光斑:决定的是“能量集中到什么程度”
同样3 kW、4 kW或其他功率,如果光斑直径不同,功率密度可以完全不同。
焦点附近光斑小、功率密度高,更容易进入深熔焊状态;适当离焦后,光斑扩大,焊缝通常趋向更宽,穿透能力会发生变化。
焦点漂移的危险在于,它不像功率报警那么直观。保护镜片、光学系统、焊头高度和管径切换都可能使真实焦点相对管面发生变化,于是出现:
- 同样功率和速度,熔深突然下降;
- 焊缝变宽或变窄;
- 原本稳定的截面开始波动;
- 对接缝间隙的容忍度发生变化。
因此换规格时,焦点位置应该和功率、速度一样被当作正式工艺参数验证。
四、接缝间隙和光束对中:这是激光焊管最容易被低估的参数
激光的优势是能量集中,缺点也正来自“集中”:它对接头位置和装配质量通常更敏感。
管坯两边没有稳定合拢,出现间隙、错边,或者纵缝左右摆动,而光束仍固定打在原位置,就可能出现单侧熔合不足、咬边或焊缝偏移。
这类问题靠加功率往往治标不治本。
例如纵缝实际已经偏离光束中心,再提高功率,只是把错误位置熔得更深。真正应该先查的是:
- 钢带宽度和边缘质量是否稳定;
- 成形辊是否存在磨损、跳动或位置漂移;
- 焊前挤压/闭合位置是否一致;
- 焊缝跟踪系统是否真正把光束保持在接缝中心。
对于自动激光焊管线,稳定的成形和对中往往比多100 W、少100 W更重要。
五、保护气:既影响颜色,也影响气孔和焊池稳定性
激光焊接保护气的第一职责,是隔绝高温金属与空气,降低氧化。
保护不足时,不锈钢焊缝和热影响区容易出现更明显的氧化和热变色;对于需要较高耐蚀性的管材,焊缝内外表面的保护都值得关注。
但是气体也不是“流量越大越好”。喷嘴角度、距离和流量不合理时,气流本身可能扰动熔池。TWI对激光焊接缺陷的总结也指出,保护不足以及过高或过低的气流都可能与气孔问题有关。
因此气体至少应该控制:
- 气体种类和纯度;
- 实际流量;
- 喷嘴与焊点的相对位置;
- 外焊缝覆盖范围;
- 必要时的管内背面保护。
对于连续焊管,还要防止喷嘴被飞溅污染后,送气状态慢慢发生变化。
六、边缘清洁度:有些“参数问题”其实是原料问题
油脂、切削液、灰尘、氧化物和水分进入接缝后,可能在高温下形成气体,增加气孔风险。
TWI列出的激光焊常见气孔来源就包括工件表面的油、油脂、氧化物、水汽以及其他污染物;匙孔不稳定塌陷同样可能把气体困在焊缝内部。
因此如果一条生产线突然气孔增加,不应该第一时间把所有注意力放在功率和速度上。先对比钢带批次、分条边缘、清洗状态和前工序污染,往往更快找到原因。
七、成形辊和挤压状态:它们虽然不是“激光参数”,却直接决定焊接稳定性
连续制管与固定工装焊接最大的区别,是接头本身一直在高速运动和成形。
如果辊系跳动、轴承间隙变化、成形中心不稳定,接缝就会产生周期性摆动。此时你可能看到焊缝每隔固定距离出现一次熔深变化或外观波动。
这种周期性缺陷非常值得反查机械系统,而不是反复修改激光程序。
所以实际生产中,我更建议把工艺参数分成两类:
激光侧:实际功率、速度、焦点位置、光斑、保护气、光束对中;
制管侧:钢带宽度、边缘状态、接缝间隙、错边量、成形辊位置、挤压状态和线体振动。
只有两边一起稳定,激光焊管才真正稳定。
八、几种典型缺陷应该先查什么?
1. 未焊透
优先检查实际功率是否下降、线速是否提高、焦点是否漂移,以及光束有没有真正打在接缝中心。
2. 咬边或局部塌陷
除了能量过高,还应检查速度过低、接缝过大、错边以及成形不稳定。不能简单通过“降低功率”结束分析。
3. 气孔增加
先排查边缘清洁、保护气、匙孔稳定性,再看功率与速度组合。TWI指出,激光焊气孔既可能来自表面污染,也可能来自匙孔不稳定和保护状态异常。
4. 焊缝突然发黑
优先看气体是否断流、喷嘴是否偏移或堵塞、背面保护是否失效,同时检查焊速和热输入是否发生变化。
5. 缺陷呈固定周期出现
应重点检查辊轮、轴承、送料和接缝摆动。固定周期往往意味着机械系统中存在一个周期性源头。
九、量产激光焊管最应该记录哪些参数?
如果只记录“激光功率3.5 kW、速度8 m/min”之类的设定值,出现投诉后往往无法复盘。
更完整的记录至少应包括:
- 材料牌号、厚度、钢卷/批次;
- 设定功率及可获得的实际功率状态;
- 线速度;
- 焦点位置或焊头高度;
- 焊缝跟踪/对中状态;
- 保护气种类、流量和压力;
- 换规格后的首件截面;
- 在线涡流或其他无损检测结果;
- 定期截面熔深、焊宽和缺陷记录。
其中最重要的是把参数数据和焊缝结果绑定到一起。否则有一堆设备数据,却不知道对应哪一段管、哪一个截面,也很难真正建立过程能力。
十、真正稳定的参数,不是一个数,而是一块“工艺窗口”
激光焊管工艺开发的最终目的,不应该是找到一个非常漂亮的样管参数,而是确认在合理波动范围内仍能合格的窗口。
例如在既定材料和壁厚下,通过试验确认功率、速度、焦点和对中允许的变化范围,再结合宏观截面、无损检测和必要的力学/耐蚀验证,最终形成WPS或内部工艺卡。
这也是ISO 15609-4和ISO 15614-11这类焊接工艺规范背后的核心思路:把影响接头质量的变量识别出来,并用经过验证的范围管理生产。
激光焊的真正优势不是功率大,而是能量高度可控。只有制管过程也同样可控,这个优势才能变成稳定的焊管质量。
参考资料
- ISO 13919-1:2019, Electron and laser-beam welded joints — Requirements and recommendations on quality levels for imperfections — Part 1: Steel, nickel, titanium and their alloys.
- ISO 15609-4:2009, Specification and qualification of welding procedures for metallic materials — Welding procedure specification — Part 4: Laser beam welding.
- ISO 15614-11:2025, Specification and qualification of welding procedures for metallic materials — Welding procedure test — Part 11: Electron and laser beam welding.
- TRUMPF, Heat conduction welding.
- TWI, What are the typical defects in laser welds?
- TWI, What are the common defects in laser welding of structural steels and how do I avoid them?
- TWI, What is the difference between gas shielding, plasma control and plume control in laser welding?