技术知识
不锈钢沟槽管端怎么检:槽底直径、端距、扩口与滚槽首件放行
DN150不锈钢沟槽管端为什么会出现卡箍装不上或密封渗漏?结合AWWA C606和Victaulic最新技术资料,讲清槽径C、端距A、槽宽B、扩口F与薄壁不锈钢滚轮选型。
不锈钢沟槽管端怎么检:槽底直径、端距、扩口与滚槽首件放行
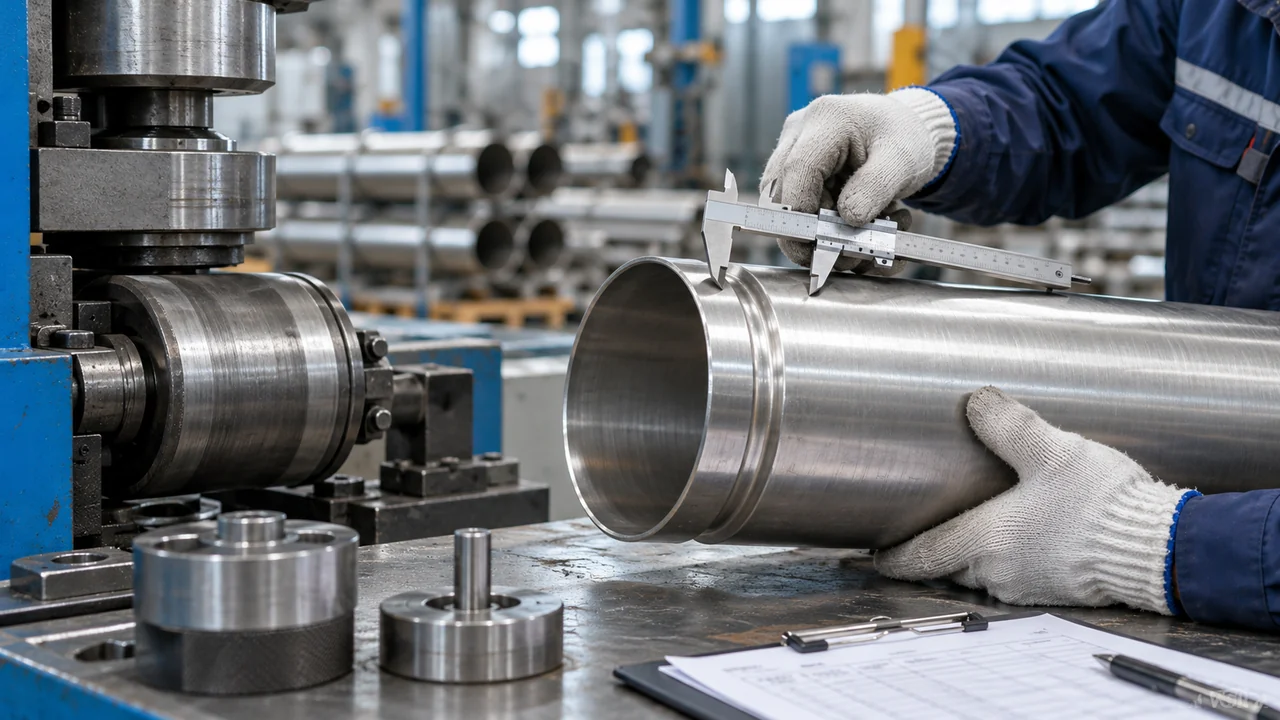
在不锈钢管道车间,滚槽后的管子看起来已经有一道完整环槽,为什么现场装配卡箍时仍可能卡不住、密封圈偏移,甚至水压试验渗漏?原因往往不是“槽有没有滚出来”,而是管端几何、密封座表面和卡箍系统是否真正匹配。尤其是薄壁304、316L焊管,不能把碳钢厚壁管的滚轮和尺寸表直接照搬。
一、先确定连接系统,不能只说“DN150”
沟槽接头至少涉及管外径体系、壁厚、滚槽轮廓和卡箍型号。DN150可能对应不同外径系列;同一个公称通径并不保证槽径、槽宽或密封座尺寸相同。更重要的是,原始沟槽系统OGS、先进沟槽系统AGS以及专门面向薄壁不锈钢的槽型,不应混用。
美国供水工程协会的**ANSI/AWWA C606:2022《Grooved and Shouldered Joints》**覆盖沟槽和肩式连接的基本要求,但具体产品的适配范围、轮廓尺寸与安装限制仍应核对制造商文件。实际开工前,应把“管外径×壁厚—滚轮组—卡箍型号—尺寸图纸”作为一个完整组合确认,而不是仅在工艺卡上写“DN150滚槽”。
二、A、B、C、D、F、T分别管什么
常见滚槽尺寸图中,A为管端至沟槽的密封座长度,B为槽宽,C为槽底外径,D为槽深参考尺寸,F为管端允许的最大扩口外径,T涉及允许的管壁厚度。另一个基础量是原管外径OD。各量必须配合看,不能只拿卡尺测一个槽深就判合格。
其中最容易误判的是C与D。以Victaulic的OGS规格25.01为例,槽径C有规定的上下限,槽深D通常仅供参考;测得槽深看似正确,不代表整圈槽底外径都合格。槽径沿圆周不均匀、局部偏心或两端差异,都可能影响卡箍键与沟槽的啮合。B过窄或槽底堆积异物,会妨碍装配;A区有压痕、划伤或金属屑,则直接影响密封圈的贴合。
三、给DN150做一个有边界的尺寸例子
以Victaulic OGS、实际外径168.3毫米的DN150管端为例,其2026年3月更新的25.01规格表列出:密封座A为15.1~16.7毫米、槽宽B为8.0~9.5毫米、槽径C为163.4~164.0毫米,最大扩口外径F为170.9毫米。这里的数值只用于说明如何阅读该制造商、该槽型和该外径的技术表,绝不是所有国内DN150沟槽管的统一公差。
比如现场实测C为164.4毫米,虽然肉眼看槽已经成形,但对于上述特定规格仍超出其上限;反过来,不能看到另一个159毫米外径系列就拿168.3毫米的C值判废。对实际项目,应先确认管材产品标准、制造商认可的管端外径、壁厚、滚轮和接头系列,再从对应最新表格提取限值。
四、薄壁不锈钢最容易忽略滚轮选型
滚槽属于局部冷成形,不是简单把管壁“压进去一点”。上、下滚轮几何会影响槽宽、槽底轮廓、管端扩口和内壁凸起。若薄壁不锈钢使用不适配的滚轮,可能产生不均匀槽型、局部压扁或异常扩口;如果管端先被滚刀切割得向内翻边,后续滚槽还会放大几何偏差。
Victaulic的《Stainless Steel Pipe End Preparation》17.01(2026年4月版)强调按不锈钢壁厚与系统选择相应滚轮。例如其OGS薄壁不锈钢工况涉及RX滚轮,AGS的薄壁不锈钢又涉及不同滚轮组。这属于特定制造商的产品要求,不能推定所有品牌滚轮通用。 同时,曾加工碳钢的滚轮接触面应清理游离铁和锈屑,避免把铁污染带到不锈钢表面。
五、首件检验建议按六个关口走
第一关核对工艺图:记录管外径体系、实际壁厚、滚槽轮型号和卡箍型号。第二关检查滚槽前的端面垂直度、外径、圆度、内外毛刺与切割变形。第三关在滚槽后测量A、B、C,C至少选择多个周向位置复测,确认槽底均匀而非单点达标。
第四关检查A区密封座:不能有会影响橡胶接触的沟痕、滚轮压印、飞边、油污或金属屑。第五关测量F并进行规定的试装,确认卡箍键确实进入沟槽,且密封圈不被挤出或扭曲。第六关对照对应产品标准、设计文件和验证要求作出放行判定;若尺寸超差,先隔离同批次产品,再追查滚轮磨损、进给设置、管端支撑和切割方式。
检验记录至少保留批次、规格、滚轮编号、操作人、测量工具、A/B/C/F实测数据、异常照片和复验结论。换规格、换滚轮、设备维修、原管壁厚变化后,都应重新进行首件确认。试装能装上,不等于承压能力、抗拔能力和长期密封已经得到验证;需要时仍应按适用系统要求完成设计验证和型式试验。
六、三种常见异常怎样定位
卡箍装不上: 先检查B、C、F与管端椭圆度,不要通过强行加大螺栓扭矩解决。试压时密封圈处渗漏: 优先观察A区是否划伤、压痕、夹屑,核对密封圈型号与安装状态;也要排查管端偏斜。槽边局部开裂或变形: 检查壁厚、滚轮轮廓、滚压进给及母材成形状态,必要时做截面测量与材料复核。
尤其需要避免把“槽深D合格”当作整件放行证据,也不要拿单一品牌的滚槽尺寸表去评价其他槽型。管材制造与接头设计之间,真正需要建立的是一套明确适用边界、可重复测量、能追溯异常原因的尺寸检验方案。
参考资料
- AWWA:ANSI/AWWA C606《Grooved and Shouldered Joints》标准修订资料
- Victaulic:OGS沟槽尺寸规范25.01,Rev T,2026年3月
- Victaulic:不锈钢管端准备指南17.01,Rev H,2026年4月
- Victaulic:管端加工设备与滚轮选型24.01,Rev X,2026年9月
本文用于工艺分析和质量管理,不替代项目设计确认、制造商产品说明及适用标准中的尺寸和性能验收要求。