技术知识
不锈钢抛光管怎么生产和检验:内外抛光、Ra粗糙度与质量控制
从内抛、外抛和Ra粗糙度讲清不锈钢抛光管的生产逻辑,重点说明砂号与Ra为什么不能直接换算,以及焊缝、内壁、清洗、粗糙度和尺寸该怎样检验。
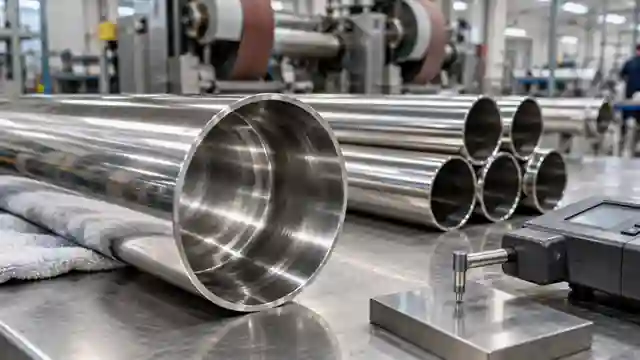
不锈钢抛光管怎么生产和检验:内外抛光、Ra粗糙度与质量控制
客户询问不锈钢抛光管时,经常会出现几种说法:“内外抛光”“做到240目”“内壁Ra≤0.8 μm”“要镜面”。这些要求都与表面有关,却不是同一个概念。
内抛、外抛描述加工位置;砂号描述磨料;Ra描述最终表面轮廓;镜面和光亮度描述视觉效果。
真正用于工程验收时,不能把它们混成一个指标。
对于输水、食品、饮料、制药和洁净流体管路,尤其要关注内壁,因为内表面不仅要“看起来亮”,还要同时满足粗糙度、焊缝状态、洁净度和耐腐蚀要求。
一、内抛、外抛到底分别在做什么?
外抛是处理管子外圆表面。直管通常可以通过砂带、砂轮、尼龙轮或抛光轮连续加工,设备空间充足,外观也容易检查。
内抛则是处理介质接触的管内壁。工具需要伸入管内,随着管径变小、长度增加,工具刚性、磨料磨损、散热、排屑以及前后端加工一致性都会更难控制。
对于焊接管,内壁还有一个重点:纵焊缝区域。如果焊缝存在明显余高、错边、咬边、氧化或深划伤,后面单纯增加精抛时间,并不能自动得到均匀表面。
因此优质内抛管的正确逻辑不是“最后多抛几遍”,而是:
管坯和焊缝先做好,再用稳定的分级磨削把最终表面做出来。
二、Ra、砂号和“亮度”为什么不能直接换算?
Ra是表面粗糙度最常见的参数之一,单位通常为 μm。它反映评定长度内轮廓偏离平均线的算术平均程度。Ra越小,通常意味着微观起伏越小,但不同形状的表面轮廓完全可能得到相同Ra。
worldstainless的粗糙度资料也特别提醒:Ra是一个平均参数,它不能单独描述峰、谷的形状和分布。所以只看一个Ra数字,并不能知道全部表面状态。
砂带的80、120、180、240等“砂号”则是磨料粒度或研磨等级的表达。ASTM A270/A270M对卫生级不锈钢管允许指定机械抛光表面、No.80、No.120、No.180、No.240、电解抛光以及最大平均粗糙度等要求,这本身就说明:砂号与Ra是两类不同的规格表达。
同样一条240号砂带,最终Ra还会受这些因素影响:
- 原始管坯表面;
- 焊缝和焊道状态;
- 前一道磨痕是否完全去除;
- 磨料种类和新旧程度;
- 接触压力、转速和进给速度;
- 加工方向和抛光次数。
所以生产文件可以规定“120→180→240”等工艺路线,但成品验收最好仍落到明确的Ra要求上。
工程上常见的Ra要求怎么理解?
下面只能作为技术沟通示例,不是一张统一的国家“抛光等级表”:
| 常见写法 | 工程理解 |
|---|---|
| Ra ≤ 1.6 μm | 一般机械加工或普通抛光可采用的结果要求之一 |
| Ra ≤ 0.8 μm | 管路和卫生类项目中较常见的抛光目标 |
| Ra ≤ 0.6 / 0.5 μm | 更严格的介质接触面要求 |
| Ra ≤ 0.4 μm | 高洁净表面中常见的较严目标,项目中常与更高等级表面处理配套 |
具体采用哪个值,必须由产品标准、客户规范和使用环境决定,不能脱离项目直接判断“0.4一定比0.8更适用”。
在生物制药领域,ASME BPE体系还使用SF表面代号。行业中最常见的例子包括机械处理的SF1(Ra max 0.51 μm)以及机械处理后电解抛光的SF4(Ra max 0.38 μm)。项目验收应以合同指定的BPE版本和表面代号为准,而不是只记一个“卫生级”的口头名称。
三、一根内外抛光管完整的生产过程
以焊接不锈钢管为例,比较完整的工艺链通常包括:
- 原料与管坯检查:确认牌号、壁厚、表面质量,提前识别深划伤、凹坑和污染;
- 成形与焊接:控制焊缝错边、余高、咬边、氧化以及内焊道状态;
- 热处理、矫直等前处理:是否固溶处理、何时处理,应按产品标准和交货状态执行;
- 内壁粗磨:先消除较深磨痕、焊缝局部高点及明显不均匀区域;
- 内壁分级精抛:逐级使用更细磨料,让下一道真正去掉上一道留下的纹路;
- 外壁抛光:控制纹路、光泽、砂带接头印、波纹、烧伤和局部过磨;
- 清洗与需要的化学表面处理:去除磨料、金属粉末、油脂和抛光残留,酸洗、钝化或电解抛光按产品要求选择;
- 终检与包装:完成外观、内窥镜、Ra、尺寸、壁厚、洁净度以及产品标准要求的其他检验。
这里有一个很重要的质量思维:
深缺陷不能无限靠抛光解决,因为抛光本质上是在去除金属。
如果为了消除一道深划伤不断磨削,最终虽然外观变亮,却可能把局部壁厚磨薄。因此原始缺陷管理必须前移。
四、内抛工序最难控制什么?
内抛最常见的问题并不是“完全抛不亮”,而是整根管不一致。
长管加工时,磨料会逐渐磨损;工具在管内的压力、摆动和速度也可能变化,所以管口测得Ra很好,并不能自动代表中部和另一端同样合格。
对于新规格、设备调整、换磨料或工艺验证,建议至少把头部、中部、尾部作为验证位置。稳定量产后,再结合过程能力、批量和客户要求形成正式抽检方案。
小口径内壁如果普通粗糙度仪无法进入,可以采用专用内孔探头;工艺验证时也可以使用同批样管或剖管进行破坏性验证。
工业内窥镜非常适合检查:
- 漏抛和局部粗糙区;
- 纵焊缝异常;
- 划伤、麻点和凹坑;
- 抛光残留和异物。
但要注意:内窥镜能看缺陷,不能替代Ra测量。
五、外抛不能只验“亮不亮”
外壁更容易观察,但也最容易陷入“光亮度验收”。
真正应检查的是:
- 抛光纹路是否均匀;
- 是否有砂带接头印;
- 是否局部过磨或出现波浪;
- 是否存在烧伤、深划痕和凹坑;
- 焊缝区域与母材表面是否过渡合理;
- 是否引入碳钢铁污染;
- 最终Ra是否满足合同要求。
worldstainless对机械抛光表面的建议同样强调,应把粗糙度和检验准则写进表面规范,并可通过双方认可的参考样板控制外观一致性。
六、Ra粗糙度到底应该怎么检?
我国目前与轮廓法表面粗糙度相关的基础标准包括GB/T 3505-2009、GB/T 1031-2009和GB/T 10610-2009,国家标准信息公共服务平台目前均显示为现行标准。
实际检验至少要把下面几件事说清楚:
1. 测哪里
不能只说“抽检Ra”,还应规定内表面还是外表面、焊缝附近还是母材区,以及一根长管取几个位置。
2. 沿什么方向测
对于有明显加工纹路的机械抛光表面,测量方向通常应尽可能横跨主要纹路。这样更容易反映峰谷起伏,而不是顺着磨纹“滑过去”。
3. 是Ra上限,还是Ra max
这两个写法不能随意混用。
如果合同明确写的是Ra max 0.5 μm,判定逻辑就是最大允许值,不能用几个点的平均数把一个超差点“平均掉”。
例如测得:
0.32、0.38、0.44、0.67 μm。
平均值约0.45 μm,但其中0.67 μm已经超过0.5 μm。如果技术条件规定的是Ra max 0.5 μm,就不能判合格。
4. 仪器设置必须受控
截止波长、评定长度、探针状态和仪器校准都会影响结果。检验作业指导书中应固定仪器、参数、校准和记录方式,而不是不同检验员拿着不同设置直接比较数字。
七、抛光管终检不能只有Ra
Ra只是一个项目。
一套更完整的终检至少应包括:
表面外观:深划伤、凹坑、麻点、烧伤、漏抛、残留物和明显污染;
内壁内窥镜:重点检查纵焊缝、接头位置和中部难加工区域;
粗糙度:按技术条件规定的位置、方向和参数检测;
尺寸与壁厚:防止抛光造成局部减薄,外径、壁厚、圆度等仍需满足产品要求;
洁净度与表面状态:抛光蜡、油脂、金属粉末和游离铁不能因为“表面够亮”就被忽略;
产品标准要求的其他项目:例如水压或无损检测、力学性能、材料证明等,应继续按相应管材标准执行,抛光不能替代这些基础质量要求。
八、工厂内部最好把“工艺参数”和“交付指标”分开
如果让我制定抛光管的内部文件,我会把要求分成两层。
生产工艺卡控制:
- 磨料型号和砂号;
- 粗磨到精抛的顺序;
- 设备转速、进给和接触压力;
- 磨料寿命与更换条件;
- 内抛工具和外抛设备参数;
- 清洗和表面处理流程。
最终检验规范控制:
- 内表面Ra;
- 外表面Ra;
- 粗糙度测量位置和方向;
- 内窥镜和外观判定;
- 壁厚、外径、圆度;
- 清洁度和污染;
- 包装保护。
这样客户提出“内壁Ra≤0.5 μm”时,工厂内部才能真正把这个结果反推成一套稳定工艺,而不是让抛光工凭经验“多磨一会儿”。
总结
不锈钢抛光管最容易产生的误区,是把“亮”当成“好”,把“240目”当成“Ra值”,再把管口的一次测量当成整根内壁的质量。
真正稳定的抛光管,需要同时控制:
原始管坯和焊缝 → 内外分级抛光 → 清洗与表面处理 → Ra测量 → 内窥镜和外观 → 尺寸与壁厚。
砂号告诉生产人员“怎么加工”,Ra告诉检验人员“加工结果如何”;而焊缝、洁净度和尺寸则决定这根管能不能真正进入工程使用。
一根管表面很亮,只能说明它看起来漂亮。
能把内壁、外壁、Ra、缺陷、洁净度和尺寸全部稳定控制住,才叫真正受控的抛光管。
参考资料
- GB/T 1031-2009《产品几何技术规范(GPS) 表面结构 轮廓法 表面粗糙度参数及其数值》。
- GB/T 3505-2009《产品几何技术规范(GPS) 表面结构 轮廓法 术语、定义及表面结构参数》。
- GB/T 10610-2009《产品几何技术规范(GPS) 表面结构 轮廓法 评定表面结构的规则和方法》。
- ASTM A270/A270M-24, Standard Specification for Seamless and Welded Austenitic and Ferritic/Austenitic Stainless Steel Sanitary Tubing.
- ASME BPE, Bioprocessing Equipment,项目应以合同指定版本为准。
- worldstainless, Roughness measurements of stainless steel surfaces.
- worldstainless, Surface treatment / Guide to stainless steel finishes.