技术知识
不锈钢弯管椭圆度和减薄率怎么测:从首件到批量放行
薄壁不锈钢弯管外弧变薄、截面变椭圆如何量化?结合实测计算、超声测厚、抽样位置与模具排查,建立可执行的弯管首件放行方法。
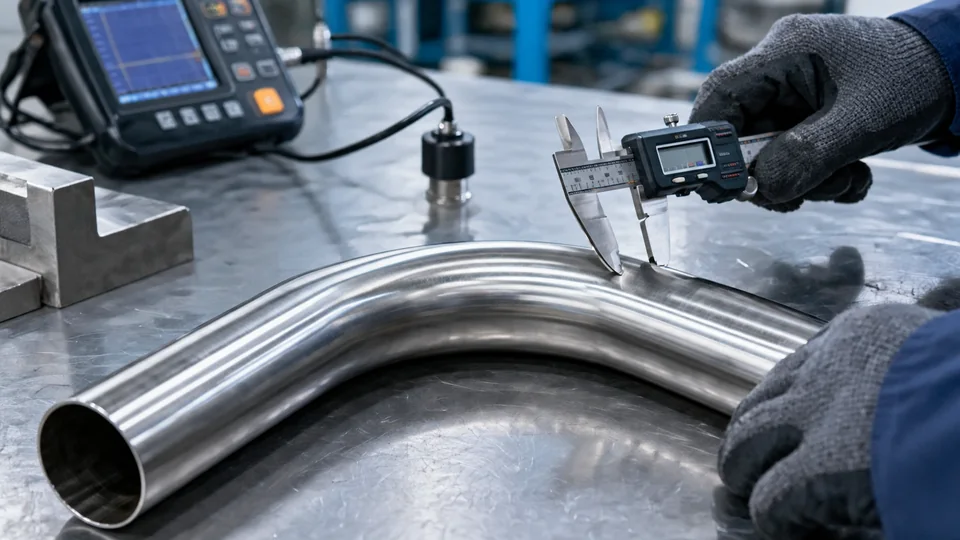
一根304薄壁不锈钢管,弯成90°后外观光亮、角度正确,却不代表它的流通截面和最薄处壁厚仍符合要求。外弧拉伸会使局部管壁减薄,内弧受压可能起皱,截面还可能由圆形变成椭圆形。弯管检验不能只看角度和表面是否有裂纹。
一、先把三个尺寸说清楚
D₀是弯前原管的实测外径或图纸约定的基准外径;R是弯管中心线半径(CLR),不是模具外缘半径;t₀是弯前同批、同位置具有代表性的实测壁厚。讨论“1.5D弯”时,应确认D指实际管外径,不能把公称通径DN直接代入。
工艺评估时还常用径厚比D₀/t₀。相同弯曲半径下,壁越薄,截面失稳越值得关注;同一根管把中心线半径从1.5D改为1.25D,不能简单沿用原来的芯棒位置、压力模参数和首件判定记录。
二、椭圆度:必须在同一截面找最大和最小外径
弯后截面往往不是一个理想圆。常用的一种椭圆度表示方法为:
椭圆度(%)=(Dmax-Dmin)÷D₀×100%
Dmax、Dmin分别是同一测量截面的最大、最小外径。若图纸采用其他分母或单独的圆度定义,必须按图纸执行,不能混用。假设某管基准外径为38.0 mm,弯曲段某截面测得最大38.8 mm、最小37.1 mm,则该截面的椭圆度约为4.47%。这是计算示例,不代表产品合格或不合格。
测量应在垂直于局部管轴线的截面上进行。仅在弯头最外侧随手用卡尺夹一下,可能错过真正的最大径;仅测管口则可能完全漏掉弯曲段的变形。首件可在弯曲起点附近、弧段中部和终点附近选定固定截面,并在各截面寻找极值。卡尺难以稳定接触时,应考虑专用检具、轮廓测量或三维测量。
三、减薄率:用弯前实测厚度与弯后最薄处比较
外弧材料被拉长后,壁厚可能减小;内弧则可能局部增厚。一个实用的工艺记录指标是:
壁厚减薄率(%)=(t₀-tmin)÷t₀×100%
其中tmin为规定检查区域内测得的最小壁厚。假设弯前实测t₀=1.00 mm,弯后外弧最薄处tmin=0.86 mm,减薄率就是14%。但14%能否接受,取决于图纸、用途、适用产品规范以及成品最小允许壁厚;不能仅凭百分比判断放行。
对于有压力或承载要求的弯管,还应直接核对成品最小实测壁厚,不能用平均厚度掩盖局部薄点。用超声测厚仪测弧面时,应确认探头适合曲率、耦合稳定、仪器经过相应校准;必要时用剖切样或其他可靠方法复核。焊缝附近和外弧中部宜分别记录,避免只报告一个“平均壁厚”。
四、把测量位置固定下来,数据才有可比性
建议首件记录采用统一的弯曲方向基准:外弧为拉伸侧,内弧为压缩侧,两侧为侧壁。对90°弯头,可把弯曲起点、弧段中部、弯曲终点设为三个测量截面;对于更复杂的弯头,应根据实际风险增设位置。
每个截面至少记录Dmax、Dmin;壁厚测量则重点覆盖外弧及其他可疑薄点。出现局部褶皱、压痕或焊缝异常时,应追加位置记录,而不是把异常点排除在统计之外。记录里要保留实际测点、仪器编号、材料批次、弯曲半径、芯棒配置和首件编号,才能在换卷、换模或异常停机后复现。
五、发现异常后,先按缺陷位置找原因
外弧明显减薄:检查中心线半径是否过小、材料实际壁厚是否偏低、压力模助推和润滑状态是否匹配。单纯提高夹紧力,不一定能解决外弧拉伸问题。
内弧起皱:优先检查防皱模位置、磨损和配合间隙,以及芯棒支撑是否充分。防皱模主要控制内弧受压区,不能代替所有其他模具。
截面压扁、椭圆度偏大:检查芯棒尺寸、伸出位置、弯曲模与压力模配合。芯棒存在不等于支撑有效,位置错误仍可能出现塌陷。
焊缝附近开裂:同时检查焊缝质量、焊缝在弯曲平面中的方位、母材塑性和弯曲条件,不应只根据裂纹出现在焊缝就立即判定焊接工序不合格。
六、首件放行表不应只有“合格”两个字
一份可执行的记录至少应有:规格与牌号、材料批次、弯曲半径与角度、模具及芯棒编号、弯前外径与壁厚、三个截面的Dmax/Dmin、外弧最小壁厚、计算结果、外观异常和最终判定依据。
抽样数量、测点分布及允许限值,应由适用产品标准、图纸、合同和工厂风险评估确定。ISO 8491:1998是金属圆管全截面弯曲试验方法,ISO官网仍列其为已发布版本;它不是所有不锈钢弯管的通用椭圆度或减薄率验收限值。把试验方法标准误当成成品公差标准,是现场常见的判断错误。
最终,好的弯管首件检验不是多测几个数字,而是把变形位置、测量方法、工艺参数与放行依据对应起来。只有这样,首件数据才有能力预警批量生产中的质量漂移。
参考资料
- ISO 8491:1998 — Metallic materials — Tube (in full section) — Bend test,标准状态与范围以ISO官方页面为准。
- Sharpe Products — What is Ovality?,工程师对弯管椭圆度及其测量的说明。
- MVD Machinery — Why Do Rotary Draw Tube Bends Wrinkle, Flatten, or Slip Despite CNC Control?,弯管模具与缺陷对应关系。