技术知识
不锈钢三通水涨成形为什么会开裂或起皱:从压力与补料曲线排查
不锈钢三通水涨成形时,支管根部开裂、主管起皱、圆角贴模不足如何区分?从内压与轴向补料的配合、管坯状态、测厚与首件记录建立可复现的排查路径。
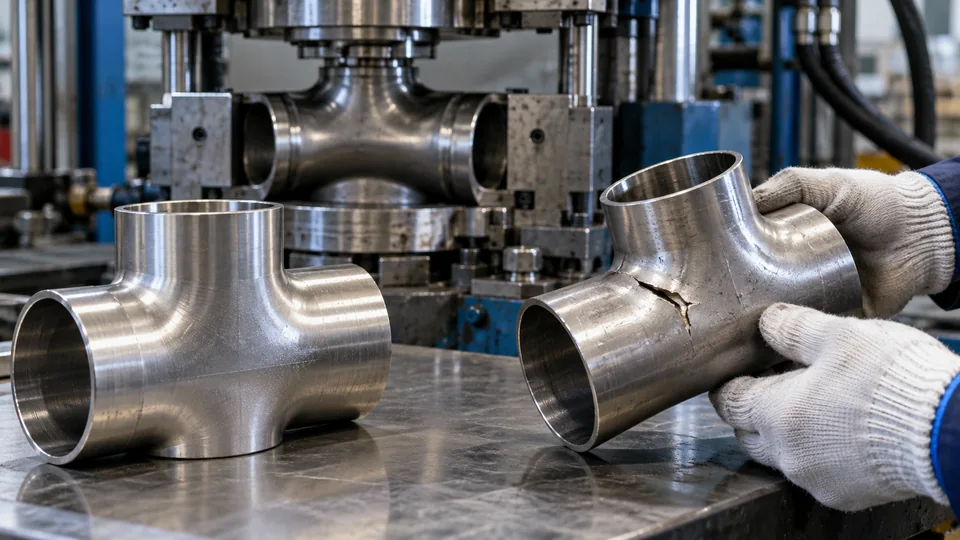
同一批不锈钢管坯,做成三通时,有的支管根部被拉出裂纹,有的主管两侧堆出褶皱,还有的外形看似完整,圆角却始终贴不到模具。现场很容易把这三种问题归结为“水涨压力没调好”,然后只改最高压力。实际上,水涨成形不是单独给管内加压,而是内压、轴向补料、模具约束与材料塑性共同作用的过程。仅靠一个峰值压力,很难解释缺陷为什么发生。
一、先分清三种缺陷,不要一律加压
开裂或爆破常见于局部应变集中、壁厚过度减薄的位置,例如三通支管过渡区。需要检查裂纹起点、最薄位置、焊缝方向以及当时的压力与补料状态。裂纹出现在焊缝附近,也不能直接认定是焊接不良;还要比较母材和焊缝的实际成形能力。
起皱或失稳往往与局部轴向压缩过强有关。补料太多、压力建立不足或管坯与型腔接触不均,都可能让材料先在主管上堆积,再形成不受控的褶皱。某些研究会利用可控的预成形褶皱改善材料分配,但那是专门设计的工艺,不能把量产中的随机起皱当作正常现象。
贴模不足表现为支管高度、圆角或轮廓达不到型腔要求。它不一定意味着最大压力不足,还可能是补料时序、排气、摩擦、坯料长度或模具尺寸不合适。判断前应先核对零件是否真正到达最终成形阶段。
二、压力和补料必须看成一条“联合路径”
典型管材液压成形过程可以分为装坯密封、充液与初始支撑、主要胀形、最终校形和卸压。实际设备的控制方式各不相同,不能把这些阶段误认为所有机器都有相同的压力曲线。
在主要胀形阶段,内压提供向外扩张的作用,轴向补料则把两端材料送向变形区。压力升得快而补料跟不上,局部可能被拉薄;补料先走得过多而内部支撑不足,材料可能起皱。两者不是简单的“越大越好”,而要在具体模具和材料条件下匹配。
图中只表达两种控制量的相互制约,不提供通用安全压力、补料位移或合格工艺窗口。实际曲线应由设备记录、试模结果和工艺验证确定。仅把最终压力调高,可能让未贴模有所改善,也可能同时提高局部开裂风险。
三、看裂纹之前,先量壁厚和管坯
排查开裂时,建议把弯曲或胀形前的管坯实测壁厚与成形后局部最薄壁厚对应起来。可使用工艺评价指标:减薄率=(成形前代表性壁厚-成形后最小壁厚)÷成形前代表性壁厚×100%。例如成形前实测0.95毫米、局部最薄0.72毫米,计算约为24.2%。这只是演示算法,不是不锈钢三通的通用允许减薄率;放行仍要核对图纸、用途、适用产品标准与最小壁厚要求。
管坯检查不能只看名义规格。至少应核对实际外径、壁厚分布、切断长度、端口状态、材料批次、焊缝位置和表面缺陷。焊管还要关注焊缝余高、局部硬化与焊接缺陷是否改变成形均匀性。若同一模具在更换钢卷后突然频繁开裂,先做原料与工艺条件的对照,比盲目提高压力更有价值。
四、按缺陷位置建立排查顺序
支管根部开裂,先记录裂纹相对支管、焊缝和主管轴线的位置,再测最薄壁厚;复核压力上升时序、两侧补料是否同步、模具圆角及润滑接触状态。若裂纹位置固定在某一侧,应检查偏心、两端推料差异和模具装配。
主管起皱,先判断褶皱是出现在早期补料阶段,还是最终校形后才显现;核对轴向推料量、内压支撑、管坯初始定位和型腔内是否有异物。只提高压力把皱纹“压平”不等于消除了材料堆积与局部损伤。
圆角贴模不足,则应对照支管高度、轮廓样板和设备终点记录,排查最终压力、保压与补料时序、排气及模具尺寸。不能在没有壁厚和开裂风险数据时,直接以提高峰值压力作为唯一整改措施。
五、首件要留下能复现的证据
建议首件记录至少包括:材料牌号与批次、管坯实测尺寸、焊缝方位、模具编号、润滑条件、左右轴向位移或推力、内压—时间曲线、支管高度、圆角轮廓、最小壁厚及缺陷照片。对需要剖切才能确认的区域,应明确破坏性验证的频次与代表性;超声测厚用于曲面时要核实探头适配与校准条件。
调整参数时尽量一次只改变一个主要因素,并保存调整前后的曲线和实物。必要时做有限元分析或成形极限评估,但模型也必须用真实材料数据、摩擦条件和试模结果校核。试模有效不等于批量稳定,换批次、换模具或设备维护后仍应有再确认规则。
六、别把工艺试验当成成品验收标准
水涨成形中的“内部成形压力”不等于成品管件的水压或气密试验压力;前者用于塑性成形,后者用于规定条件下的成品验证,不能互相替代。本文给出的缺陷机制与检查顺序是工艺排查建议,不是任何国家标准规定的统一合格限值。最终判定应以订单图纸、适用产品标准、经批准的工艺文件和检验方案为准。
对于三通水涨成形,最值得建立的不是一张“最高压力推荐表”,而是缺陷位置—壁厚变化—压力与补料曲线—原料与模具状态的对应关系。把这些证据连续积累下来,才能真正区分偶发材料问题与需要修正的工艺窗口。
参考资料
- Bell C. 等,A state of the art review of hydroforming technology,International Journal of Material Forming,2020。https://doi.org/10.1007/s12289-019-01507-1
- Xia Z. C.,Bursting for Tubular Hydroforming,SAE Technical Paper 2000-01-0770。https://doi.org/10.4271/2000-01-0770
- Khalili K. 等,Wrinkling Study in Tube Hydroforming Process,Key Engineering Materials 473,2011。https://doi.org/10.4028/www.scientific.net/KEM.473.151