技术知识
O型圈为什么会被高压挤坏:密封间隙、橡胶硬度与挡圈选型
从O型圈高压挤出与啃伤机理出发,解释最大密封间隙、公差偏心、压力方向、橡胶硬度与ISO 3601-4防挤出挡圈的工程选型。
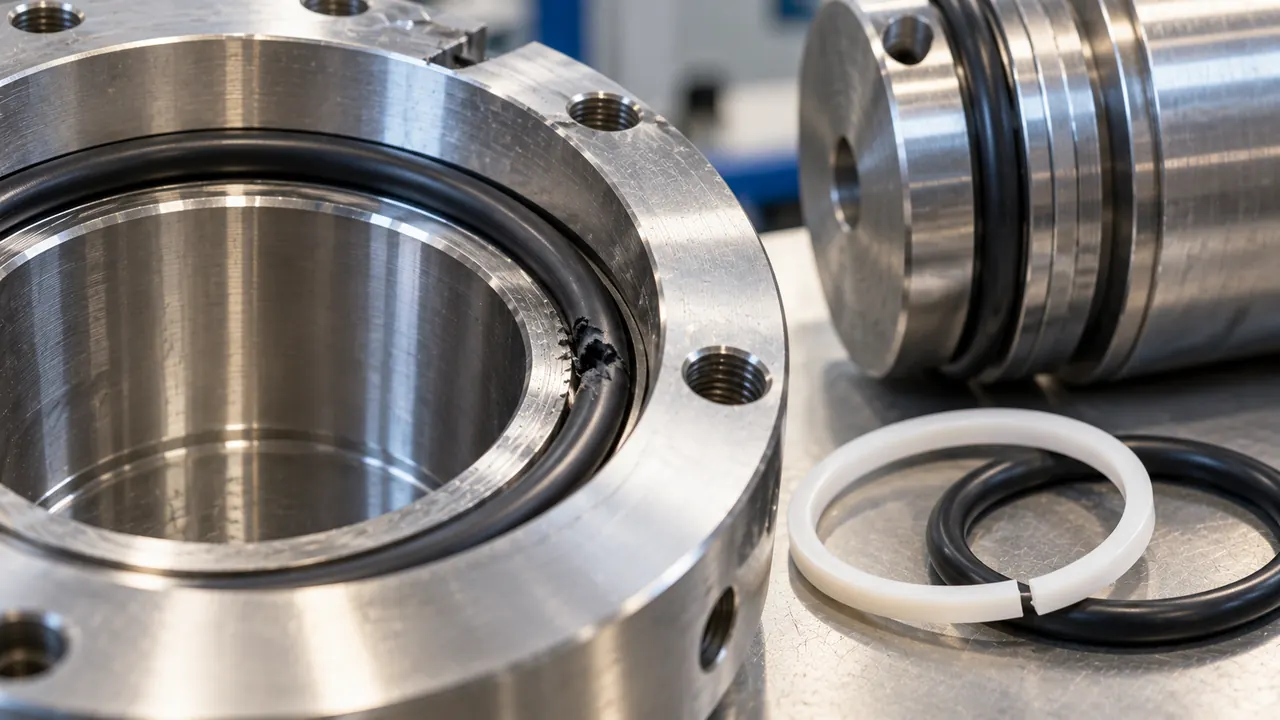
一只O型圈在常压装配时没有异常,升压后短时间内却出现漏液。拆下后发现橡胶圈一侧像被啃掉了一圈,边缘残缺、局部带有薄片状撕裂。这类损坏不一定是橡胶质量差,更可能是密封件被压力推入金属间隙后,反复挤压、剪切形成的间隙挤出(extrusion)和啃伤(nibbling)。
这篇文章延续上篇“低压渗漏与沟槽设计”,但把关注点转到高压条件下的机械损坏:为什么更大的压力有助于密封接触,却同时可能毁掉密封圈?
一、压力增强密封,也可能把橡胶挤进缝里
在设计合理的沟槽内,O型圈安装时预先受到一定压缩,与金属密封面建立接触压力。介质升压后,橡胶被推向低压侧,接触压力通常进一步提高;但如果沟槽旁边存在可供橡胶进入的金属配合间隙,部分橡胶也会朝间隙流动和变形。
材料在间隙入口受拉伸、剪切,设备运动、压力脉动或配合件轻微“呼吸”又可能把已经伸入间隙的橡胶切掉。反复发生后,表面呈现不规则缺口、薄片撕裂或锯齿状边缘,最终形成可见泄漏通道。
COG《O型圈基础》第10页把压力、线径、硬度与间隙g一起列入承压能力参考表,并特别注明数据来自经验;第28页进一步说明,无法将间隙做得足够小时,可以利用支撑环减少挤出风险。
二、间隙不是一个只看图纸名义值的尺寸
高压密封应关注工作状态下最不利方向的有效挤出间隙,而不仅是零件图上标出的名义间隙。
以一个径向密封的简化装配为例:孔最大直径50.10 mm,轴最小直径49.90 mm,两者的直径差为0.20 mm。完全同心时,单侧径向间隙为0.10 mm;如果配合件由于偏心靠向一侧,另一侧的局部间隙可能接近0.20 mm。这个例子只是说明公差与偏心效应,并不代表0.20 mm是允许值,也不代表实际结构一定发生这种偏心。
因此,要同时考虑孔轴极限尺寸、同轴度、压力导致的弹性变形、导向磨损、管壁椭圆度及热膨胀。对于薄壁不锈钢结构,不能忽略受压后局部变形导致的配合间隙变化。
三、提高橡胶硬度,为什么还不一定够?
在相近材料和条件下,较高硬度通常可以改善抗间隙挤出的能力。COG第10页的经验表也体现了这一趋势:例如同一压力与线径区间下,90 Shore A材料可容许的间隙往往比70 Shore A更大。
但硬度提高同时改变了安装力、变形顺应性和低压接触状态;在低温、粗糙表面或尺寸偏差较大的装配中,不一定更有利。不同配方在高温下的模量、压缩永久变形和介质相容性也不等同。
所以,硬度是一个设计变量,不是把70A直接换成90A就能包治高压泄漏的办法。真正需要核对的是特定材料配方、温度与实际间隙组合下的制造商允许工况。
四、什么时候需要防挤出挡圈?
防挤出挡圈(back-up ring)一般采用比密封橡胶更不容易被压入间隙的材料,例如PTFE。它的任务是支撑O型圈并遮挡挤出路径,本身通常不是主要密封元件。
ISO 3601-4:2008 目前仍为现行版本,规定五种挡圈的尺寸与公差:T1螺旋型、T2斜切开口型、T3整体型、T4斜切凹形和T5整体凹形。并非所有型号都适用于任意设备和压力,应结合装配可达性、沟槽几何及厂家产品数据选择。
单向压力工况,挡圈通常布置在O型圈的低压侧;压力可能反向时,应评估双侧支撑或其他密封方案。装上一只挡圈后,槽宽、橡胶填充率、安装倒角和密封件可移动空间都可能变化,不能在原有沟槽里随意硬塞。
Parker《O-Ring Handbook》与Trelleborg的密封资料都强调,是否需要挡圈取决于压力、间隙、硬度、温度和工况的组合;不能将某个压力数值机械地当成所有结构通用的分界线。
五、看到残缺O型圈,先别急着换材料
失效现场最有价值的信息是损伤出现在哪里。若缺口集中在低压侧并对应金属间隙,优先调查挤出;如果是单道整齐割痕,应同时怀疑安装锐边、切屑或翻转装配;出现整体溶胀、发黏或龟裂,则还要检查介质与材料相容性及老化。损伤形貌可以指示调查方向,却不能单凭照片确定根因。
建议把排查和验证固定成三个步骤:
- 先保留证据:记录漏点、损伤侧、密封圈原装位置及压力方向,拍摄拆卸前后照片;测量实际孔径、轴径、沟槽和偏心状态。
- 再核对真实工况:读取最大压力及瞬态冲击、运行温度、介质、运动速度、压力是否换向,并确认密封圈批次和硬度检测方法。
- 最后做受控试验:分别验证减小间隙、调整硬度、增加挡圈等改动,保留对照件;不能一次改变所有参数后就宣布找到原因。
对于不锈钢给水卡箍、环压或双卡压连接,还要区分它们的专用密封结构与液压活塞沟槽。此类管件未必存在与液压缸相同的挤出路径,不能因为看到高压挡圈资料就直接增加一个零件;应依据产品标准、专用胶圈结构和整机耐压试验验证。
六、把挡圈选择变成可追溯的工艺规定
一份可以落地的设计/检验记录,至少应保留密封形式、介质、压力及峰值、温度、O型圈尺寸和配方、最大挤出间隙、公差链、挡圈型号与安装方向、沟槽修订图、试压记录和拆检结论。
O型圈失效不能只问“橡胶是不是太软”。更有效的问题是:压力把橡胶推向哪里?那里有没有过大的间隙?该间隙在最不利公差和运行载荷下有多大? 先回答这些问题,才有条件判断是否应换硬度、改沟槽还是加挡圈。
参考资料
- C. Otto Gehrckens(COG),《O型圈基础:关于O型密封圈的一切》,第8—10页、28—29页(用户提供资料;书中经验尺寸不可替代现行产品验收要求)。
- ISO 3601-4:2008,防挤出挡圈尺寸和公差(ISO官网,2023年复审确认现行)。
- Parker,O-Ring Handbook(关于压力、间隙和支撑环的设计资料)。
- Trelleborg,Back-up Ring(挡圈结构与应用简介)。